Elegir la mejor Máquina De Soplado De Pet en 2026 exige mirar más allá de la velocidad anunciada. Una línea puede producir millas de botellas por hora y, aún así, desperdiciar energía, aire comprimido o material. La decisión real aparece durante cada ciclo: calentamiento uniforme de la preforma, estiramiento estable, presión constante y cambios de formato rápidos.
Tom Goeke, antiguo director ejecutivo de Krones y referente internacional en tecnología de envases, resumió una idea esencial: “La sostenibilidad debe convertirse en una parte medible del rendimiento industrial”. Esta afirmación orienta la comparación. Una máquina moderna debe ofrecer consumo reducido, recuperación de calor, controles intuitivos y datos verificables. También necesita asistencia técnica cercana. Sin mantenimiento disponible, la eficiencia queda en el catálogo.
La experiencia de planta revela detalles menos visibles. Una botella puede parecer correcta y fallar después durante el transporte. El operador nota vibraciones, variaciones de espesor o pequeñas deformaciones en el cuello. Por eso, este análisis considera calidad, productividad, flexibilidad y costo total de propiedad. No basta con elegir la máquina más rápida. Tampoco conviene creer cada promesa comercial.
Hay límites.
La mejor opción dependerá del volumen, el diseño del envase, el tipo de PET y la infraestructura disponible. Algunas empresas priorizan grandes producciones; otras necesitan lotes cortos y cambios frecuentes. Incluso una tecnología avanzada puede ser excesiva para una planta pequeña. La respuesta será crítica, práctica y abierta a revisión, porque el mercado cambia, y nuestras propias conclusiones también pueden equivocarse.
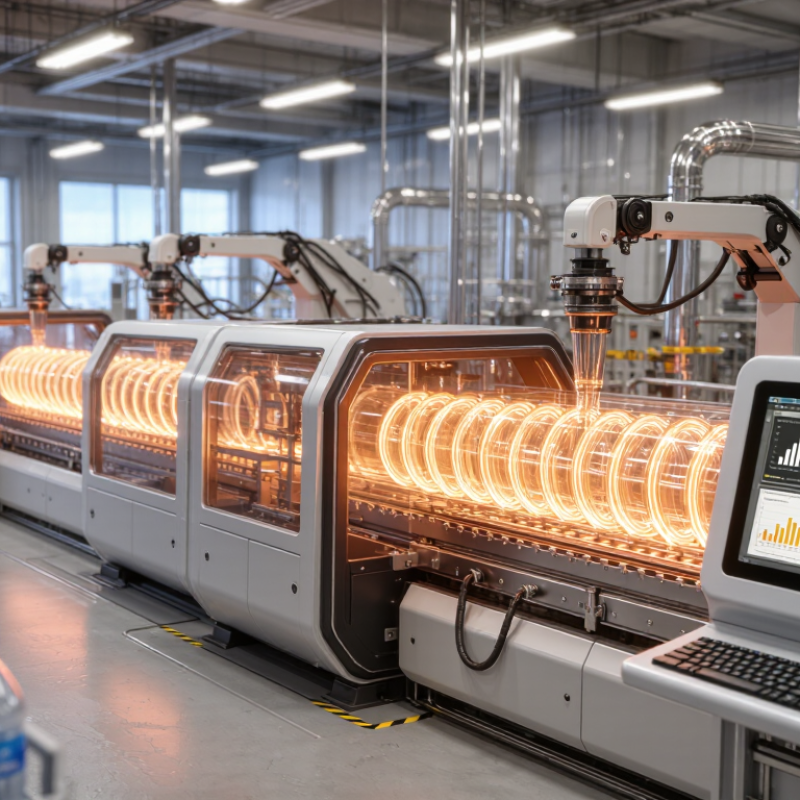
Una máquina de soplado de PET transforma una preforma caliente en un envase resistente. La preforma parece un pequeño tubo, pero ya contiene la rosca y parte del material final. El equipo la calienta con lámparas infrarrojas, sin llegar a fundirla. Después, una varilla la estira dentro de un molde cerrado.
El aire comprimido completa la transformación. En pocos segundos, el PET se expande contra las paredes del molde y adopta su forma. El sistema enfría el envase para conservar sus dimensiones. La presión, la temperatura y el tiempo de soplado deben ajustarse con precisión. Un grado de más puede adelgazar una zona. Un enfriamiento irregular puede deformar la base.
La mejor máquina de soplado de PET en 2026 no depende solo de su velocidad. Conviene revisar el consumo energético, la estabilidad del calentamiento, la facilidad de limpieza y la disponibilidad de repuestos. También importa la experiencia del operador. Una pantalla moderna ayuda, pero no corrija una preforma defectuosa. El mantenimiento real incluye filtros limpios, moldes alineados y pruebas periódicas de fugas. Parece básico. No siempre se cumple.
En una instalación bien controlada, conviene medir el peso, el grosor y la resistencia de cada lote. Los resultados deben registrarse, aunque algunas plantas todavía confían demasiado en la inspección visual. Esa práctica permite detectar cambios antes de producir cientos de envases fuera de especificación.
Para la producción de botellas de PET en grandes volúmenes, la configuración más adecuada suele ser la de una máquina de moldeo por inyección-estirado-soplado de dos etapas. El gráfico compara los rangos de producción típicos según el número de cavidades y un ciclo de producción de 1,5 a 2,5 segundos.
Estimación típica de ingeniería: producción = número de cavidades × 3600 ÷ tiempo de ciclo. La producción real depende del tamaño de la botella, el diseño de la preforma, la eficiencia del calentamiento, la calidad del material y la configuración de la máquina.
¿Cuál es la mejor máquina de soplado de PET en 2026? La respuesta depende del envase, la producción y el coste total. No elegiría solo por botellas por hora. También revisaría la estabilidad del espesor, el consumo energético, el aire comprimido y la facilidad de mantenimiento.
El informe The Future of PET Packaging to 2028, de Smithers, señala que la demanda de envases PET continúa creciendo, mientras aumenta la presión sobre el uso de material reciclado. Por eso, la máquina debe procesar distintas proporciones de rPET sin perder resistencia ni transparencia. Importa el control preciso de temperatura, la compatibilidad con varias preformas y los cambios rápidos de molde. Menos desperdicio cuenta.
La eficiencia energética exige datos medidos, no promesas comerciales. El informe Plastics—The Facts 2024, de Plastics Europe, registra 7,1 millones de toneladas de plásticos reciclados utilizados en Europa durante 2023. Ese contexto favorece equipos con recuperación de calor, motores eficientes y circuitos de aire optimizados. Un consumo bajo en el catálogo puede cambiar durante la producción real. Conviene probar la máquina con la preforma prevista y registrar kilovatios, rechazos y presión de soplado.
También evaluaría asistencia técnica, repuestos y capacitación del operario. Una línea rápida, pero difícil de ajustar, puede generar pérdidas silenciosas. La decisión debería apoyarse en una prueba industrial, no solo en una demostración breve. A veces, pagar menos termina costando más.
La respuesta depende del envase. La tecnología de dos etapas ofrece flexibilidad para botellas ligeras, formatos múltiples y producciones elevadas. Sus capacidades habituales oscilan entre 1.500 y 2.500 botellas por hora y cavidad . La tecnología de una etapa reduce movimientos y espacio, pero suele adaptarse mejor a envases pequeños o producciones medias. El dato engaña. Una mayor velocidad no garantiza menor coste por unidad.
Los indicadores energéticos requieren una lectura cuidadosa. Referencias técnicas de EUROMAP sitúan el consumo eficiente del soplado eléctrico aproximadamente entre 0,20 y 0,40 kWh por kilogramo de PET . La cifra cambia con el peso, la presión de aire y la recuperación térmica. Una botella de 15 gramos exige menos material, pero puede aumentar la presión y las pérdidas si el diseño no está equilibrado. Conviene medir energía, rechazo y mantenimiento durante varios turnos.
La sostenibilidad también modifica la elección. PlasticsEurope registró 54,6 millones de toneladas de plásticos producidos en Europa durante 2023 . Ese volumen refuerza la necesidad de reducir resina, aire comprimido y paradas. Los informes europeos sobre reciclaje de envases recomiendan considerar el contenido reciclado, la estabilidad térmica y la facilidad de clasificación. En planta, una línea algo más lenta puede ser superior si mantiene menos del 1% de rechazos . Parece poco. A largo plazo, cambia el resultado.
En 2026, elegir la mejor máquina de soplado de PET dependerá más de la aplicación que de la velocidad anunciada. Los principales fabricantes suelen ofrecer equipos lineales, rotativos e híbridos. Cada diseño responde a diferentes volúmenes, formatos y niveles de automatización. En una planta de bebidas, la estabilidad térmica influye directamente en el peso y la transparencia de cada envase.
La experiencia de operación muestra que una máquina eficiente necesita un horno preciso, moldes bien alineados y aire comprimido limpio. También conviene revisar el consumo energético por botella, la facilidad de cambio de formato y el acceso a repuestos. Los fabricantes especializados desarrollan soluciones para agua, aceites, productos de limpieza, cosméticos y envases técnicos. La presión de soplado debe ajustarse al gramaje ya la geometría del recipiente.
No todo funciona igual.
Una máquina rápida puede generar más desperdicio si el control de temperatura es irregular. Además, una línea completamente automática exige personal capacitado y mantenimiento constante. Este punto suele subestimarse. Antes de comprar, recomiendo probar el PET real, medir ciclos y observar el comportamiento durante varias horas. Los datos del catálogo ayudan, pero la producción diaria revela problemas que una demostración breve puede ocultar.
| Configuración de la máquina | Proceso PET típico | Volumen típico del contenedor | Rango de salida típico | Aplicaciones más adecuadas | Principales ventajas | Limitaciones importantes | La mejor opción cuando |
|---|---|---|---|---|---|---|---|
| Máquina de moldeo por soplado y estiramiento rotativa de dos etapas con recalentamiento. | Las preformas de PET adquiridas se recalientan, se estiran axial y radialmente y, a continuación, se soplan dentro de los moldes. | Aproximadamente entre 0,2 y 3,0 litros, dependiendo del diseño del molde y la configuración de la máquina. | Aproximadamente entre 2.000 y más de 100.000 envases por hora; la producción real depende del número de cavidades, el tamaño de la botella y el tiempo de ciclo. | Bebidas carbonatadas, agua embotellada, aceite comestible, zumos, productos para el hogar y envases de productos de cuidado personal. | La mejor opción en general para botellas de PET estándar de gran volumen; excelente distribución del material, buena transparencia y producción escalable. | Requiere la adquisición de preformas o una operación de inyección de preformas independiente; los cambios de moldes y los sistemas de calefacción aumentan los requisitos de capital y energía. | Se requiere una producción de alto volumen, especificaciones de botella uniformes y múltiples formatos de envase. |
| Máquina de moldeo por soplado y estiramiento lineal con recalentamiento en dos etapas | Las preformas de PET se recalientan y se soplan en una secuencia lineal en lugar de hacerlo mediante una rueda giratoria continua. | Aproximadamente entre 0,2 y 5,0 litros, dependiendo del diseño de la máquina y la geometría del contenedor. | Aproximadamente entre 300 y 12.000 contenedores por hora. | Plantas de bebidas pequeñas y medianas, envasado por contrato, botellas especiales y líneas de producción regionales. | Menor coste de entrada que muchos sistemas rotativos de alta velocidad; flexible para lotes pequeños y cambios de formato frecuentes. | Menor rendimiento y, por lo general, mayores requisitos de mano de obra o manipulación que los equipos rotativos de alta velocidad. | El volumen de producción es moderado y la flexibilidad es más importante que la velocidad máxima. |
| Máquina de moldeo por soplado y estirado por inyección de una sola etapa | La resina PET se moldea por inyección para formar una preforma, que luego se estira y se sopla para obtener el envase final, todo ello dentro del mismo sistema de producción. | Generalmente, su capacidad oscila entre 0,02 y 2,0 litros, aunque es posible adquirir tamaños mayores con equipos especializados. | Aproximadamente entre 300 y 6.000 envases por hora, dependiendo del número de cavidades y del diseño del producto. | Botellas pequeñas, tarros, envases farmacéuticos, envases cosméticos, recipientes de laboratorio y envases especiales. | Buen control de la calidad de la preforma y del envase; adecuado para cuellos cortos, bocas anchas y formas complejas. | Generalmente resultan menos económicos que los sistemas de dos etapas para botellas de bebidas estándar de muy alto volumen. | La geometría del contenedor es especializada, las series de producción son más cortas o el control interno de las preformas es importante. |
| Soplador de botellas de PET de alta presión | Utiliza aire comprimido a alta presión para estirar y dar forma a las preformas de PET contra la cavidad de un molde. | Aproximadamente entre 0,2 y 3,0 litros para los formatos de bebidas más comunes. | La producción varía considerablemente, oscilando normalmente entre varios miles y más de 50.000 envases por hora en sistemas multicavidad. | Bebidas carbonatadas y botellas ligeras que requieren dimensiones precisas y resistencia a la presión. | Permite la reducción de peso, un control preciso del acabado del cuello y la producción de contenedores resistentes a la presión. | La demanda de aire comprimido puede ser considerable; la calidad del aire, la estabilidad de la presión y la recuperación de calor requieren una gestión cuidadosa. | Las botellas ligeras para bebidas carbonatadas y la alta repetibilidad son requisitos clave. |
| Máquina de moldeo por soplado y estiramiento de frascos de PET de boca ancha | Las preformas especializadas se recalientan y se estiran mediante soplado para formar frascos o recipientes de boca ancha. | Aproximadamente entre 0,25 y 5,0 litros, dependiendo del diseño del molde y la preforma. | Aproximadamente entre 500 y 20.000 contenedores por hora. | Tarros de comida, envases de confitería, productos nutricionales, productos químicos para el hogar y productos de cuidado personal. | Adecuado para aberturas amplias, paredes rígidas, transparencia atractiva y llenado de producto conveniente. | El diseño de los frascos puede requerir preformas, moldes, perfiles de calentamiento y sistemas de manipulación especializados. | El envase necesita una abertura amplia, mayor rigidez o una apariencia similar a la de un frasco, en lugar del cuello de botella convencional. |
| Sistema de moldeo por soplado de envases de PET para llenado en caliente | Fabrica envases de PET termofijado diseñados para tolerar temperaturas de llenado elevadas y las consiguientes condiciones de enfriamiento. | Generalmente, el volumen oscila entre 0,25 y 1,5 litros, dependiendo del diseño del envase para llenado en caliente. | En los sistemas multicavidad comerciales, se procesan aproximadamente entre 2.000 y 60.000 contenedores por hora. | Zumos, tés, bebidas deportivas, salsas y otros productos envasados a temperaturas elevadas. | Permite el envasado en caliente con una mayor estabilidad dimensional cuando el envase, la resina y el proceso se combinan correctamente. | Requiere un proceso especializado de termofijación, diseño del molde, geometría de la botella y validación del proceso; no todos los grados de PET son adecuados. | El producto requiere llenado en caliente y el envase debe resistir la deformación o el agrietamiento durante el enfriamiento. |
| Sistema de moldeo por soplado y estiramiento compatible con PET reciclado | Procesa preformas que contienen un porcentaje definido de PET reciclado, sujetas a las especificaciones de calidad del material y del proceso. | Aproximadamente entre 0,2 y 3,0 litros para formatos comunes de bebidas y productos domésticos. | Comparable a la máquina base cuando la calidad de la preforma, el secado y el control térmico se gestionan adecuadamente. | Envases de bebidas, productos para el hogar y aplicaciones con objetivos de contenido reciclado. | Puede contribuir a alcanzar los objetivos de contenido reciclado y reducir la dependencia del PET virgen cuando se cumplen los requisitos reglamentarios y de calidad. | El PET reciclado puede variar en color, viscosidad intrínseca, nivel de contaminación y comportamiento térmico; se requiere un control de calidad más estricto. | El contenido reciclado, la trazabilidad y los objetivos de eficiencia de los materiales forman parte de la estrategia de embalaje. |
| Máquina de moldeo por soplado de PET totalmente eléctrica | Utiliza sistemas de movimiento accionados eléctricamente para las funciones de inyección, sujeción, transferencia de preformas y/o soplado, según la configuración. | Aproximadamente entre 0,02 y 3,0 litros, dependiendo del tipo de máquina y del diseño del molde. | La capacidad de producción varía según la configuración; los sistemas comerciales oscilan entre varios cientos y más de 50.000 contenedores por hora. | Operaciones de envasado de bebidas, productos farmacéuticos, cosméticos y productos especializados con un enfoque en el ahorro de energía. | Control de movimiento preciso, ciclos repetibles, menor consumo de aceite hidráulico y, potencialmente, menor energía de funcionamiento. | Puede aplicarse un coste de compra más elevado; el rendimiento energético total depende de los calentadores, el aire comprimido, la refrigeración y los servicios auxiliares de la planta. | La precisión, la producción limpia y el ahorro cuantificable en los servicios públicos justifican la inversión inicial. |
¿Cuál es la mejor máquina de soplado de PET en 2026?
La máquina más rentable no siempre es la más rápida. Debe equilibrar producción, consumo energético, mantenimiento y calidad constante. Según PlasticsEurope, el envase representa el 39,3 % de la demanda europea de plásticos. Esta presión exige equipos eficientes y preparados para materiales reciclados.
El costo real incluye moldes, compresores, calentadores, cambios de formato y paradas. Un sistema con menor consumo de aire puede reducir los gastos durante millas de ciclos diarios. La IEA destaca que los motores industriales y los sistemas de aire comprimido ofrecen importantes oportunidades de ahorro energético. Sin embargo, comparar solo kilovatios sería un error. Una máquina barata puede necesitar más ajustes y perder producción por fallos térmicos.
El mantenimiento debe ser visible y medible. Conviene revisar filtros, válvulas, resistencias y lubricación con intervalos definidos. Una fuga pequeña puede alterar la presión y deformar el cuello de la botella. También es recomendable solicitar datos verificables sobre disponibilidad, piezas críticas y tiempo de asistencia técnica. No todos los indicadores comerciales reflejan la realidad de una planta.
Consejos: calcula el coste por botella, no solo el precio de compra. Simula tres escenarios: producción normal, turnos ampliados y uso de PET reciclado. Consulta informes de PlasticsEurope y Smithers, pero valida cada cifra con pruebas propias. Una prueba de ocho horas revela más que una presentación. Y conviene dejar margen para errores humanos: los operarios también influyen en la rentabilidad.
Convierte una preforma caliente en un envase resistente. La preforma ya incluye la rosca y parte de su forma final.
Lámparas infrarrojas calientan la preforma sin fundirla. Después, una varilla la estira dentro de un molde cerrado.
Deben controlarse la temperatura, la presión y el tiempo de soplado. Un grado adicional puede adelgazar una zona.
Conviene comparar velocidad, consumo energético, mantenimiento y disponibilidad de repuestos. También debe considerarse el tipo de envase producido.
Debe admitir distintas proporciones de PET reciclado sin perder resistencia ni transparencia. Esto exige un calentamiento muy estable.
Hay que medir los kilovatios durante la producción real. También conviene revisar motores eficientes, recuperación de calor y circuitos de aire.
El mantenimiento incluye filtros limpios, moldes alineados y pruebas periódicas de fugas. También requiere revisar el horno y los conductos de aire.
Conviene medir el peso, el grosor y la resistencia de cada lote. Los resultados deben registrarse y compararse.
Es recomendable realizar una prueba industrial con el PET real. Hay que medir ciclos, presión, consumo y cantidad de rechazos.
La Máquina De Soplado De Pet es un equipo industrial que transforma preformas de PET en envases mediante calentamiento, estiramiento y soplado con aire a presión dentro de un molde. En 2026, la elección del modelo más adecuado dependerá de factores como la capacidad de producción, el consumo energético, la precisión del proceso, la flexibilidad para fabricar distintos formatos y el nivel de automatización. También es importante comparar tecnologías, velocidades, sistemas de control y eficiencia operativa según las necesidades de cada planta.
El análisis de fabricantes y aplicaciones industriales debe centrarse en la confiabilidad, la disponibilidad de repuestos, el soporte técnico y la facilidad de integración en líneas existentes, sin limitarse únicamente al precio inicial. Para determinar la rentabilidad, conviene evaluar los costos de instalación, mantenimiento, consumo eléctrico, cambios de formato y vida útil del equipo. Una decisión equilibrada permitirá mejorar la productividad, reducir los desperdicios y mantener un funcionamiento estable a largo plazo.
