¿Qué son las máquinas de soplado de plástico y cómo funcionan?

Tiempo:2026-10-28 Autor:
0%

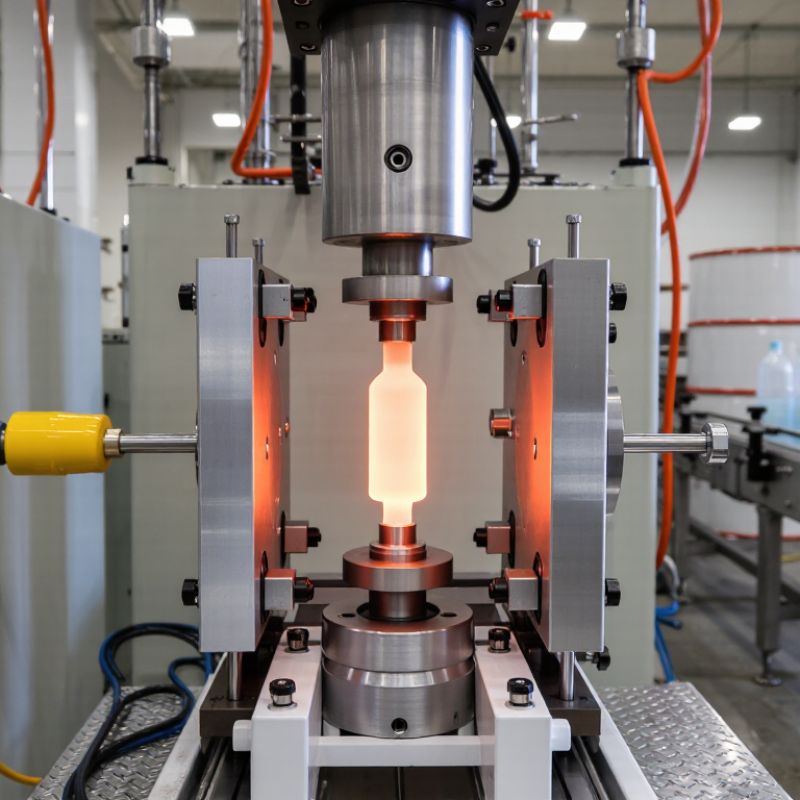
Las Máquinas De Soplado De Plástico convierten una pequeña cantidad de polímero caliente en envases huecos. El proceso comienza con un tubo llamado parison. Este tubo sale del cabezal mientras mantiene una temperatura cuidadosamente controlada. Después, un molde metálico lo encierra y recibe aire comprimido. La presión empuja el plástico contra sus paredes internas. Así nace una botella, un bidón o un depósito con forma definida.

El ingeniero y especialista en transformación de polímeros Wolfgang Michaeli ha señalado: “La calidad del producto depende tanto del material como del control preciso del proceso”. Esta idea resulta esencial para comprender estas máquinas. La temperatura, la presión, el tiempo de enfriamiento y el diseño del molde cambian el resultado. Un ajuste mínimo puede producir paredes desiguales, marcas visibles o deformaciones.

La tecnología parece sencilla.

No lo es completamente.

En la práctica, cada resina responde de manera diferente. El polietileno ofrece flexibilidad, mientras que otros materiales aportan mayor rigidez o transparencia. También importan la humedad, la velocidad de extrusión y la ventilación del molde. Un operador experimentado observa el espesor, escucha el funcionamiento del neumático y revisa la pieza recién formada. Aún así, ningún proceso está libre de errores. Medir, comparar y corregir sigue siendo necesario. En este artículo se explicará cómo funcionan las Máquinas De Soplado De Plástico, qué componentes utilizan y por qué su configuración determina la eficiencia, la seguridad y la calidad final.
¿Qué son las máquinas de soplado de plástico y cómo funcionan?

Definición y finalidad de las máquinas de soplado de plástico

Las máquinas de soplado de plástico son equipos industriales que fabrican envases huecos mediante calor, presión y moldes. Su finalidad principal es transformar material plástico en botellas, bidones, recipientes técnicos y piezas ligeras. El proceso permite obtener formas uniformes con un consumo controlado de materia prima.

El material se calienta hasta alcanzar una consistencia moldeable. Después, la máquina forma un tubo de plástico, llamado preforma o parison, dentro de un molde cerrado. El aire comprimido expande ese tubo contra las paredes internas. Así aparecen el cuello, las paredes y la geometría del envase. Luego, el molde enfría la pieza y facilita su extracción.

La precisión depende de la temperatura, la presión del aire y el tiempo de enfriamiento. También influyen en el diseño del molde y la limpieza de los conductos. Un operador con experiencia revisa el peso, el espesor y posibles deformaciones. Las pruebas de estanqueidad ayudan a detectar microfisuras antes del envasado. No todo venta perfecto. A veces, una pequeña variación térmica cambia el grosor de una pared. Por eso, registrar cada ajuste resulta más confiable que confiar solo en la apariencia. La máquina no sustituye el criterio técnico; lo exige.

Principales tipos de máquinas de soplado y sus aplicaciones

Las máquinas de soplado transforman un tubo o una preforma caliente en un envase hueco. El aire comprimido presiona el plástico contra un molde refrigerado. Así nacen botellas, bidones y recipientes técnicos con paredes controladas.

El soplado por extrusión produce envases medianos y grandes, como garrafas, depósitos y piezas para automoción. Permite fabricar asas integradas, aunque puede generar más rebaba. El soplado por inyección ofrece preformas necesarias para frascos farmacéuticos, cosméticos y alimentarios. Su acabado es uniforme y reduce el desperdicio. Depende del envase. El soplado por inyección-estirado añade orientación biaxial, mejorando la transparencia y resistencia en botellas ligeras. Se usa mucho en bebidas y aceites.

La elección depende del volumen, la resina, el peso objetivo y la tolerancia dimensional. PlasticsEurope registró 413,8 millones de toneladas de producción mundial de plásticos en 2023, dato que refleja la enorme escala del sector. Además, el análisis de Grand View Research prevén un crecimiento sostenido del mercado mundial de maquinaria de soplado durante esta década. Estas cifras cambian según el alcance del estudio. Conviene revisarlas.

En planta, una máquina eficiente necesita controlar temperatura, presión, tiempo de enfriamiento y espesor. Una mala calibración puede deformar el cuello o dejar zonas débiles. A veces se prioriza la velocidad y se olvida el mantenimiento. Esa decisión termina costando material, energía y rechazos.

Componentes esenciales de una máquina de soplado

Una máquina de soplado transforma un tubo de plástico caliente en un envase hueco. Sus componentes trabajan coordinadamente, pero cada ajuste influye en el resultado final. La tolva almacena los gránulos y los conduce hacia el cilindro. Dentro, el husillo se mezcla y empuja el material fundido. Las resistencias controlan la temperatura por zonas. Un calentamiento irregular puede producir paredes débiles o deformadas.

El cabezal extruye el tubo, llamado parison. Después, el molde se cierra alrededor de él con presión controlada. El pasador de soplado introduce aire y expande el plástico contra las paredes internas. El sistema de sujeción mantiene las mitades alineadas. También intervienen los canales de refrigeración, que eliminan calor y reducen el tiempo de ciclo. El corte elimina el sobrante del cuello o de la base.

La unidad de control coordina temperaturas, presión, velocidad y duración del soplado. Los sensores detectan variaciones antes de que causen muchos envases defectuosos. En una revisión técnica, conviene comprobar fugas, desgaste del husillo y limpieza del cabezal. Parece básico, pero suele descuidarse. Un molde perfectamente diseñado tampoco compensa una temperatura mal calibrada. El proceso no es completamente uniforme: la humedad del material, el ambiente y el mantenimiento pueden modificar el resultado. Por eso, registrar cada parámetro ayuda a comparar lotes y corregir decisiones con evidencia.

Componentes esenciales de una máquina de moldeo por soplado de plástico

Una máquina de moldeo por soplado calienta una preforma termoplástica, la coloca dentro de un molde y utiliza aire comprimido para expandir el plástico contra las paredes del molde. El rango típico de presión de aire depende del proceso: el moldeo por extrusión y el moldeo por soplado de inyección generalmente utilizan menor presión, mientras que el moldeo por soplado de estiramiento requiere mayor presión para el estiramiento biaxial y la formación precisa del envase. Los componentes principales incluyen la unidad de plastificación, el sistema de preforma, el molde, la unidad de sujeción, el circuito de aire comprimido, el sistema de refrigeración y el sistema de control.

Los valores mostrados son rangos típicos de ingeniería y pueden variar según el material, el diseño del contenedor, la configuración de la máquina y las condiciones de producción.

Proceso paso a paso del moldeo por soplado

Las máquinas de soplado de plástico fabrican envases huecos mediante aire comprimido y moldes refrigerados. El proceso comienza con pellets de resina, calentados hasta formar una masa uniforme. En extrusión-soplado , la máquina crea un tubo plástico llamado parisón. En inyección-soplado , produce primero una preforma precisa. La elección depende del material, el volumen y la geometría del envase.

El molde se cierra alrededor del parisón o la preforma. Después, una aguja introduce aire a presión y el plástico se adapta a las paredes internas. La refrigeración fija la forma. El ciclo suele incluir calentamiento, conformado, soplado, enfriamiento y expulsión . Parece sencillo. Sin amores. Una temperatura ligeramente irregular puede generar zonas delgadas, marcas o deformaciones. Por eso, el personal controla presión, tiempo, caudal de aire y temperatura del molde en cada lote.

Los datos del informe PlasticsEurope Plastics: the Fast Facts 2023 registraron 400,3 millones de toneladas de producción mundial de plásticos en 2022. En Europa, los envases representaron el 39,5% de la demanda transformadora, según la misma fuente. Estas cifras explican la importancia de reducir los desperdicios durante el soplado. La inspección verifica peso, espesor, volumen y resistencia del cuello . También detecta fugas mediante pruebas de presión. A veces, se ajusta demasiado tarde. La experiencia consiste en leer esas señales antes de que aparezcan cientos de piezas defectuosas.

Materiales, ventajas y limitaciones de esta tecnología.

Las máquinas de soplado de plástico fabrican envases huecos mediante aire comprimido y moldes metálicos. El proceso comienza con una preforma o un tubo caliente llamado parisón. Después, el molde se cierra y el aire expande el material contra sus paredes. Así nacen botellas, bidones y piezas técnicas con espesores variables.

El material depende del uso. El PET ofrece transparencia y buena resistencia, especialmente en envases ligeros. El polietileno soporta golpes y productos químicos, mientras que el polipropileno tolera mejores ciertas temperaturas. También pueden emplearse mezclas o capas con funciones específicas. Cada opción modifica el peso, la rigidez y la posibilidad de reciclaje. Una selección apresurada suele generar problemas posteriores.

La tecnología destaca por su rapidez, bajo consumo de materia prima y capacidad para producir formas complejas. Un molde bien diseñado puede fabricar millas de piezas con medidas constantes. Sin embargo, requiere inversión, mantenimiento y control térmico preciso. Una pequeña variación puede causar paredes delgadas, deformaciones o fugas. La humedad también afecta algunos materiales. La teoría parece limpia; la práctica no tanto.

El reciclaje representa otra limitación. Los envases multicapa ofrecen mejores barreras, pero separarlos resulta más difícil. Además, cambiar de formato exige limpiar conductos y ajustar temperaturas. En una planta real, esos minutos detenidos cuentan. Conviene revisar cada decisión con ensayos, mediciones de espesor y pruebas de caída, no solo con cálculos del diseño.

¿Qué son las máquinas de moldeo por soplado de plástico y cómo funcionan? — Materiales, ventajas y limitaciones de esta tecnología.
Dimensión de datos Información técnica Valores o ejemplos típicos Importancia práctica
Definición de tecnología El moldeo por soplado de plástico es un proceso de fabricación que se utiliza para crear piezas huecas de plástico. Un tubo o preforma de plástico calentado se coloca dentro de un molde y se expande contra la pared del molde mediante aire comprimido. Entre los productos más comunes se incluyen botellas, contenedores, tanques, conductos, bidones y componentes huecos para automóviles. Este proceso es especialmente adecuado para productos ligeros con cavidades cerradas y paredes relativamente uniformes.
Secuencia operativa básica
  1. La resina plástica está fundida.
  2. Se produce una parison o preforma.
  3. El molde se cierra alrededor del material caliente.
  4. El aire comprimido expande el material contra la superficie del molde.
  5. La pieza se enfría, el molde se abre y se retira el producto.
La secuencia exacta depende de si la máquina utiliza extrusión, inyección o moldeo por soplado e inyección-estirado. La temperatura controlada, la presión del aire, la refrigeración del molde y el tiempo determinan las dimensiones finales y la calidad de la superficie.
Secciones principales de la máquina Los componentes principales son la unidad de plastificación, la unidad de extrusión o inyección, el sistema de sujeción del molde, el sistema de soplado de aire, el circuito de refrigeración, el sistema de control y el equipo de recorte o transporte. Los sistemas industriales pueden incluir pruebas automáticas de fugas, inspección visual, secado de materiales y equipos de reciclaje de chatarra. Cada sección afecta a la productividad, el consumo de energía, la calidad de las piezas y los requisitos de mantenimiento.
Moldeo por extrusión y soplado Una extrusora continua o intermitente forma una preforma caliente, que luego es capturada por un molde e inflada. Se utiliza frecuentemente para botellas de detergente, bidones, juguetes, conductos y contenedores industriales. Puede producir formas huecas complejas y recipientes con asas, pero es importante controlar el grosor de la preforma para evitar paredes irregulares.
Moldeo por inyección-soplado Una preforma moldeada por inyección se transfiere a un molde de soplado y se expande hasta obtener el envase final. Se utiliza con frecuencia para envases relativamente pequeños y precisos, como los de productos farmacéuticos, cosméticos y envases especializados. Ofrece una buena precisión dimensional y un acabado del cuello bien definido, aunque los costes de utillaje y equipo pueden ser más elevados.
Moldeo por inyección-estirado-soplado Una preforma moldeada por inyección se calienta, se estira en la dirección axial y se expande radialmente con aire comprimido. Se utiliza habitualmente para envases ligeros de bebidas y alimentos fabricados con tereftalato de polietileno. El estiramiento biaxial puede mejorar la resistencia, la transparencia y el rendimiento de la barrera, al tiempo que reduce el consumo de material.
Materiales comunes
  • Polietileno de alta densidad: duradero y resistente a los productos químicos.
  • Polietileno de baja densidad: flexible y resistente a los impactos.
  • Polipropileno: buena resistencia al calor y baja densidad.
  • Tereftalato de polietileno: transparente, resistente y apto para el moldeo por soplado y estirado.
  • Cloruro de polivinilo: útil cuando se requieren propiedades de rigidez o barrera, sujeto a controles de procesamiento.
La selección del material depende de la rigidez, la resistencia al impacto, la transparencia, la compatibilidad química, la temperatura y los requisitos de reciclaje. La resina debe ser compatible con el proceso seleccionado y las condiciones de uso del producto.
Temperatura típica de procesamiento El plástico debe calentarse por encima de su rango de procesamiento, pero por debajo del punto en el que se produce una degradación excesiva. Los rangos aproximados de fusión o procesamiento que se utilizan habitualmente en la industria incluyen 160–230 °C para el polietileno, 190–250 °C para el polipropileno y aproximadamente 250–290 °C para las preformas de tereftalato de polietileno. Los ajustes reales varían según el tipo de resina, el contenido de humedad, el diseño de la máquina, el espesor de la pared y la velocidad de producción. Estos valores son rangos generales de ingeniería, no ajustes universales.
Soplando aire El aire comprimido expande la preforma caliente hasta que se adapta a la cavidad del molde. Muchos sistemas comerciales funcionan con presiones de aire de soplado que oscilan aproximadamente entre 6 y 40 bares, dependiendo del proceso y del diseño del producto. Una mayor presión puede favorecer una expansión más rápida y un mayor nivel de detalle, pero también aumenta el consumo de aire y exige más del molde y del equipo.
Capacidad de producción El rendimiento depende del volumen del producto, el número de cavidades, el tiempo de ciclo, la eficiencia de refrigeración y el nivel de automatización. Los tiempos de ciclo pueden variar desde unos pocos segundos para contenedores pequeños hasta más de un minuto para piezas grandes o técnicamente complejas. Los moldes multicavidad y la manipulación automatizada pueden aumentar la producción, pero también incrementan la complejidad de las herramientas, el mantenimiento y el control de calidad.
Control del espesor de la pared El espesor de la pared se ve influenciado por la temperatura de fusión, la programación de la preforma, el diseño de la preforma, el estiramiento, la geometría del molde y las condiciones de enfriamiento. Los equipos modernos pueden utilizar un control programable de la preforma o un calentamiento variable de la misma para redistribuir el material en áreas críticas. Un grosor uniforme mejora la resistencia y reduce el consumo innecesario de material, mientras que puede ser necesario un engrosamiento localizado cerca de las asas, las bases o las esquinas.
Ventajas
  • Producción eficiente de piezas huecas.
  • Adecuado para embalajes ligeros.
  • Puede integrar asas y contornos complejos.
  • Buena idoneidad para la automatización y la producción en grandes volúmenes.
  • Menores requisitos de montaje para productos huecos de una sola pieza.
La geometría de la pieza, el material y el tipo de proceso determinan el beneficio real. El moldeo por soplado suele ser rentable cuando se requieren grandes cantidades de productos huecos.
Limitaciones
  • Idoneidad limitada para piezas sólidas o muy gruesas.
  • El espesor de la pared puede variar en geometrías complejas.
  • Los moldes y los equipos auxiliares pueden requerir una inversión considerable.
  • Las rebabas, las marcas de pellizco y los recortes pueden requerir operaciones secundarias.
  • Algunos materiales requieren un secado cuidadoso o un control preciso de la degradación térmica.
Los diseños con socavados pronunciados, características internas afiladas o detalles sólidos de alta precisión pueden requerir otro proceso de fabricación. El análisis temprano del diseño del producto y del molde ayuda a reducir los defectos, los desperdicios y los cambios de herramientas.
Materiales y diseño de moldes Los moldes suelen fabricarse de aluminio o acero e incluyen canales de refrigeración, elementos de ventilación, superficies de separación y bordes de corte. El aluminio puede proporcionar una rápida transferencia de calor y plazos de entrega más cortos, mientras que el acero puede ofrecer una mayor durabilidad para volúmenes de producción exigentes. La refrigeración y la ventilación del molde influyen notablemente en el tiempo de ciclo, el acabado superficial, la estabilidad dimensional y la prevención de defectos.
Uso de energía La energía se consume en el calentamiento del plástico, los accionamientos hidráulicos o eléctricos, la generación de aire comprimido, el enfriamiento del molde y el secado del material. El aire comprimido y la calefacción suelen ser factores que contribuyen significativamente a la demanda energética operativa. La eficiencia energética se puede mejorar con accionamientos eléctricos, perfiles de calefacción optimizados, sistemas de recuperación de aire, aislamiento y mantenimiento preventivo.
Defectos de calidad comunes
  • Grosor de pared irregular.
  • Inflado insuficiente o formación incompleta.
  • Arrugas y pliegues.
  • Destello en la línea de separación.
  • Zonas de pellizco débiles.
  • Deformación, neblina, burbujas o variación dimensional.
Los defectos pueden deberse a una temperatura incorrecta, presión de aire, refrigeración, alineación del molde, humedad del material o sincronización del ciclo. El seguimiento del proceso y la inspección periódica son necesarios para mantener un rendimiento constante del producto.
Consideraciones de sostenibilidad La reducción de materiales, el diseño ligero, el uso de materiales reciclados, la calefacción eficiente, la optimización del aire comprimido y la recuperación de los residuos de producción pueden reducir el impacto ambiental. La idoneidad para el reciclaje depende del tipo de resina, los aditivos, el color, la contaminación y los requisitos de la aplicación final. El diseño de contenedores para un uso, recogida, clasificación y reciclaje eficientes debe considerarse junto con la eficiencia de la fabricación.
Aplicaciones más adecuadas El moldeo por soplado es muy adecuado para productos huecos, ligeros, repetibles y producidos en volúmenes medios o altos. Algunos ejemplos son las botellas de embalaje, los recipientes para productos químicos domésticos, los depósitos de combustible y fluidos, los contenedores médicos, los conductos y los depósitos técnicos. El proceso debe seleccionarse tras comparar la geometría de la pieza, los requisitos de volumen, el comportamiento del material, las tolerancias, el coste de las herramientas y el rendimiento en el uso final.

FAQS

¿Qué función cumple una máquina de soplado?

Convierte un tubo o una preforma de plástico caliente en un envase hueco. El aire presurizado expande el material dentro del molde.

¿Qué ocurre dentro del cilindro?

El husillo mezcla y empuja los gránulos fundidos. Las resistencias calientan distintas zonas del cilindro.

¿Por qué importa controlar la temperatura?

Una temperatura irregular puede crear paredes débiles, marcas o deformaciones. Un pequeño desajuste cambia el espesor del envase.

¿Qué diferencia existe entre extrusión-soplado e inyección-soplado?

La extrusión-soplado forma un tubo llamado parisón. La inyección-soplado produce antes una preforma más precisa.

¿Cómo se forma el envase dentro del molde?

El molde se cierra alrededor del parisón o la preforma. Después, una aguja introduce aire y empuja el plástico contra las paredes internas.

¿Qué componentes ayudan a mantener la forma?

El sistema de sujeción alinea las mitades del molde. Los canales de refrigeración eliminan calor y fijan la geometría.

¿Qué controles deben revisarse durante cada lote?

Conviene revisar presión, tiempo, caudal de aire y temperatura del molde. También deben medirse peso, espesor, volumen y resistencia del cuello.

¿Cómo pueden reducirse los envases defectuosos?

Los sensores detectan variaciones antes de producir muchas piezas incorrectas. Registrar cada parámetro permite comparar lotes y corregir decisiones.

¿Qué mantenimiento necesita la máquina?

Hay que comprobar fugas, desgaste del husillo y limpieza del cabezal. Parece sencillo, pero suele olvidarse.

¿Por qué un molde perfecto no garantiza buenos envases?

La humedad, el ambiente y el mantenimiento también modifican el resultado. A veces, el ajuste llega demasiado tarde. Había que observar antes.

Conclusion

Las Máquinas De Soplado De Plástico son equipos destinados a fabricar envases y piezas huecas mediante la expansión de un material plástico caliente dentro de un molde. Su finalidad es obtener productos ligeros, resistentes y uniformes para diferentes sectores. Existen varios tipos, como las máquinas de extrusión, inyección y estirado-soplado, cada una adecuada para aplicaciones y formatos específicos.

Sus componentes esenciales incluyen el sistema de alimentación, el calentamiento, el molde, el mecanismo de soplado, los controles y el sistema de enfriamiento. El proceso comienza con la fusión del plástico, continúa con la formación de una preforma o tubo, su colocación en el molde y la introducción de aire para adaptarlo a sus paredes. Finalmente, la pieza se enfría y se extrae. Esta tecnología puede trabajar con materiales como PET, PE y PP, ofreciendo rapidez, precisión y producción a gran escala. Sin embargo, requiere una inversión inicial importante, moldes especializados y un control cuidadoso de la temperatura y la presión.