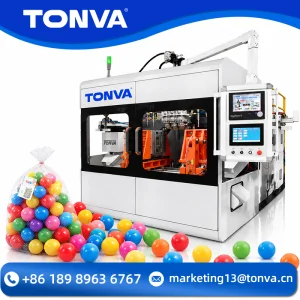
Líneas de extrusión continua y acumulador diseñadas para satisfacer las demandas rigurosas de la industria química de limpieza, envases de detergente con asa y recipientes industriales.




Análisis técnico sobre la interacción reológica del HDPE, la integridad estructural de la manija integrada y el impacto crítico de la certificación europea en plantas de envasado masivo.
El mercado global de envases para productos de limpieza del hogar y cuidado de la ropa ha experimentado una transformación tectónica impulsada por dos fuerzas directrices: la sustitución progresiva de fórmulas en polvo por concentrados líquidos viscosos y la imposición de normativas ambientales sumamente estrictas en mercados regulados. En este contexto, la producción de botellas para detergente con capacidades que oscilan habitualmente entre 1,0 y 5,0 litros no representa un proceso estándar de moldeo por soplado de cuerpo hueco. Exige el control de variables térmicas, dinámicas y mecánicas complejas, especialmente en envases con manija hueca integrada (hollow handle), donde la soldadura interna de la preforma (parison pinch-off) determina la resistencia hermética contra fisuras catastróficas.
Las formulaciones de detergentes incorporan tensioactivos catiónicos y no iónicos, disolventes orgánicos, blanqueadores ópticos y enzimas activas altamente penetrantes. Estos agentes químicos ejercen un estrés acelerado en la matriz molecular de las poliolefinas, un fenómeno conocido industrialmente como Environmental Stress Cracking (ESC). Cuando un transformador plástico utiliza una sopladora sin un control dimensional preciso del espesor de pared, se generan microzonas de bajo gramaje relativo en las líneas de corte del fondo o en la curvatura interna del asa. Como consecuencia directa, los ensayos de caída libre (drop tests) y de compresión axial (top load resistance) colapsan prematuramente, acarreando multas comerciales y pérdidas logísticas considerables.
Como fabricantes pioneros respaldados por más de tres décadas de I+D continua en Yuhuan, China, en Zhejiang Tonva Plastic Machinery Co., Ltd. diseñamos nuestras máquinas de moldeo por extrusión-soplado (EBM) equipadas con Certificación CE integral bajo la Directiva de Máquinas 2006/42/CE y las normativas electrotécnicas EN 60204-1. Esta homologación no constituye un mero trámite documental aduanero: certifica la convergencia entre la seguridad operativa del personal (circuitos de categoría 4, relevadores de seguridad guiados, envolventes acústicos optimizados) y una estabilidad electromagnética que previene variaciones espurias en los perfiles de dosificación hidráulica y servométrica.
Las multinacionales de FMCG e industrias del envasado requieren parámetros verificables de OEE, compatibilidad con resinas recicladas PCR y trazabilidad operativa total.
Sistemas electrohidráulicos servoasistidos de alta frecuencia que modulan el gap del cabezal en tiempo real. Esto permite engrosar la manga termoplástica en la base y el asa, reduciendo material superfluo en las caras planas laterales y ahorrando hasta un 12% de resina sin comprometer la resistencia a la compresión vertical.
La transición ecológica exige incorporar hasta un 80%-100% de HDPE postconsumo (rHDPE/PCR). Nuestras cabezas extrusoras concéntricas emparedan el material reciclado en la capa media interna, preservando el color estético exterior y garantizando la total inercia química en la capa interior en contacto con el producto.
Sustitución de bombas de caudal variable convencionales por servomotores síncronos de imanes permanentes vinculados a transmisiones de husillos de bolas de alta carga. El consumo energético específico se reduce a menos de 0,32 kWh/kg de material plastificado, minimizando la huella de carbono de la planta.
| Parámetro Operativo | Sistemas Hidráulicos Antiguos | Plataforma Híbrida TONVA CE | Plataforma All-Electric TONVA |
|---|---|---|---|
| Consumo Energético Específico | 0,55 – 0,70 kWh/kg | 0,32 – 0,40 kWh/kg | 0,24 – 0,28 kWh/kg |
| Repetibilidad de Cierre de Molde | ± 0,5 mm | ± 0,08 mm | ± 0,02 mm (Control encoder absoluto) |
| Tasa de Integración PCR/rHDPE | Menor al 25% (Riesgo de burbujas) | Hasta 80% (Alimentación estriada con desgasificación) | Hasta 100% (Husillos bimetálicos con mezclador Maddock) |
| Nivel Sonoro Operativo | > 82 dB(A) | < 74 dB(A) (Conformidad ISO 11202) | < 68 dB(A) (Ultra silencioso) |
| Tiempo de Ciclo Seco (3L con asa) | 4,8 s – 5,5 s | 3,2 s – 3,8 s | 2,7 s – 3,1 s |
La velocidad y calidad del envase final no dependen únicamente del soplado: la reología interna del molde y el enfriamiento diferencial determinan el rendimiento económico.
Una de las asimetrías más comunes en la compra internacional de maquinaria reside en la disociación entre el fabricante del equipo y el matricero responsable del molde de soplado. Cuando surgen rebabas excesivas, cuellos ovalizados o soldaduras frágiles en el mango, ambas entidades suelen culparse mutuamente. En TONVA eliminamos este riesgo al asumir la responsabilidad técnica monolítica: diseñamos y mecanizamos los moldes en nuestras propias naves industriales equipadas con centros de mecanizado CNC de 5 ejes, electroerosión y rectificadoras de precisión.
Utilizamos bloques de aluminio forjado de alta conductividad térmica QC-10 o Alcoa 7075, combinados con insertos de acero templado Beryllium-Copper (BeCu) en las zonas de corte crítico (pinch-offs). Esto disipa el calor hasta 4 veces más rápido que los aceros estándar.
Canales de enfriamiento perforados en espiral profunda alrededor de las zonas de mayor acumulación de masa térmica: el cuello roscado calibrado y el núcleo del asa. El gradiente de temperatura superficial se mantiene dentro de un margen estricto de ±1,5 °C, previniendo alabeos y contracciones no uniformes.
Dispositivos mecánicos y neumáticos de desbarbado superior, inferior y del ojo de la manija instalados en la estación de post-enfriamiento. Los restos de colada caen directamente a molinos granuladores para su recirculación inmediata sin intervención humana, reduciendo costos laborales.
Integración de verificación por microcaída de presión integrada en la línea de descarga. Cada botella es testeada a presiones calibradas para detectar microfisuras de hasta 0,1 mm en la rosca o en la unión del asa antes de transferirse a la fase de etiquetado o llenado.
Hacia dónde se dirige el moldeo por soplado industrial: adaptación predictiva ante variaciones reológicas del material y autotuning de procesos.
La principal barrera técnica que afrontan los directores de planta al procesar resinas recicladas PCR es la inestabilidad del Índice de Fluidez (MFI - Melt Flow Index) de lote a lote. Las fluctuaciones en el peso molecular y la presencia de contaminantes traza originan variaciones imprevisibles en el comportamiento del descolgamiento de la preforma (sagging effect). En respuesta, la hoja de ruta de TONVA se apoya en el desarrollo de arquitecturas ciberfísicas respaldadas por algoritmos de control adaptativo:
Cámaras termográficas e infrarrojas inspeccionan la longitud y temperatura longitudinal de la manga plástica a la salida del cabezal. El controlador central recalcula automáticamente el perfil parison y la velocidad del husillo para compensar desviaciones reológicas antes de que el molde se cierre.
Integración nativa basada en OPC UA para la interconexión con sistemas MES (Manufacturing Execution Systems) y ERP corporativos. Comunicación estandarizada en tiempo real para monitorizar OEE, consumos por lote de botellas y avisos predictivos sobre mantenimiento de husillos y empaquetaduras.
Rediseño asistido por elementos finitos (FEA) de geometrías de hombro y aristas del envase para reducir el peso unitario de un envase de detergente estándar de 3L desde 115 gramos hasta menos de 92 gramos, preservando íntegra la capacidad de estibado a 3 alturas de palet durante almacenamiento prolongado.
Comprender las directivas europeas de seguridad mecánica, neumática y eléctrica evita riesgos legales y paradas técnicas no programadas.
Para compradores corporativos en España, México, Colombia, Argentina, Chile y el resto de Latinoamérica, la adquisición de bienes de capital desde China a menudo suscita inquietudes en relación con la adecuación a reglamentos de seguridad laboral y la disponibilidad de refacciones. La Certificación CE que ostenta TONVA es emitida tras auditorías minuciosas realizadas por organismos notificados internacionales independientes y verificaciones SGS, abarcando:
Dispositivos de bloqueo electromecánico con supervisión continua en las puertas del molde. Imposibilidad física de apertura durante el ciclado activo, evitando atrapamientos por los carros de cierre y quemaduras por salpicaduras térmicas del cabezal.
Arquitectura de control estructurada exclusivamente sobre componentes de prestigio internacional fácilmente sustituibles localmente: PLC y HMI Siemens o Beckhoff, neumática Festo o SMC, contactores Schneider Electric y servomotores Inovance o Delta.
Asistencia remota VPN de fábrica mediante gateways encriptados para telemetría, actualización de algoritmos y solución de fallos en tiempo real, respaldada por ingenieros de campo capacitados para instalación, formación operativa y commissioning presencial en su fábrica.
Respuestas transparentes sobre plazos, ingeniería del proceso, compatibilidad química y consideraciones de compra internacional.
Explore configuraciones para soplado de botellas de detergente para ropa, champú, aceites, envases cuadrados y tambores químicos de gran capacidad.