Líneas automatizadas para envases técnicos, contenedores químicos, juguetes y embalajes alimentarios bajo directivas europeas de compatibilidad electromagnética y seguridad mecánica.
Análisis exhaustivo sobre los criterios de especificación técnica, eficiencia de costes OEE y resiliencia de la cadena de suministro para plantas transformadoras en Europa, América Latina y Norteamérica.
La sustitución de grupos hidráulicos tradicionales por actuadores totalmente eléctricos servoasistidos reduce el consumo específico de kWh/kg hasta en un 42%. Las corporaciones globales exigen auditorías de huella de carbono y retorno de inversión (ROI) calculados sobre 8.000 horas anuales de operación continua.
Las normativas europeas sobre plásticos de un solo uso y envases sostenibles imponen la inclusión de un 30% a 100% de resinas recicladas posconsumo (PCR-HDPE y rPET). Nuestras extrusoras cuentan con geometrías de husillo bimetálico L/D 30:1 diseñadas para disipar geles y compensar fluctuaciones en el índice de fluidez (MFI).
Para piezas complejas como maniquíes anatómicos, bidones cuadrados apilables y tanques automotrices, el control dinámico de espesor axial y radial evita zonas delgadas en las esquinas, aligerando el peso total del envase entre un 12% y un 18% sin sacrificar el ensayo de caída libre (Drop Test).
Arquitecturas de extrusión continua, cabezales de acumulación volumétrica y moldeo por estirado-soplado bi-orientado adaptadas a normativas internacionales de pureza e impacto mecánico.
El almacenamiento de sustancias químicas corrosivas, fertilizantes concentrados y pesticidas requiere envases de alta resistencia química con propiedades de barrera a los gases. TONVA suministra cabezales de coextrusión continua de 3 a 6 capas (HDPE / Adhesivo / EVOH / Adhesivo / HDPE / Capa Rechinada), impidiendo la permeación de solventes orgánicos y la degradación por radiación UV. Los bidones de 20 a 220 litros fabricados con nuestros acumuladores superan con creces las pruebas de apilamiento en caliente y las pruebas de caída prescritas por la homologación ONU (UN Packaging Group II & III).
En el envasado de cosméticos de alta gama, champús, cremas y bebidas alimentarias, la uniformidad estética del cuello calibrado y el acabado de la línea de separación son críticos. Nuestras máquinas de soplado por estirado de PET y extrusoras automáticas de doble carro 4+4 integran desbarbado automático neumático, probadores de fugas por caída de presión de alta velocidad y transferencia robotizada a cintas transportadoras. Esto asegura entornos asépticos tipo Sala Blanca (ISO Clase 7/8), minimizando la intervención del operario.
Las barreras viales rellenables de agua de 1,5 metros, casitas infantiles, toboganes de polietileno y maniquíes huecos requieren máquinas de moldeo por soplado con cabezal acumulador de alta capacidad volumétrica (de 25 a 150 litros por disparo). Mediante un émbolo de inyección con servomotores hidráulicos de bucle cerrado, se inyecta la masa fundida de HDPE de alto peso molecular (HMW-HDPE) en menos de 3,5 segundos, eliminando el pandeo de la preforma y garantizando resistencia estructural en exteriores frente a rayos UV.
Pioneros en el desarrollo de maquinaria de soplado 100% eléctrica para elastómeros termoplásticos (TPV / TPE) destinados a fuelles protectores de amortiguación neumática, conductos de admisión de aire del motor y tanques de líquido de frenos. La repetibilidad cinemática de la apertura y cierre de molde sin sistemas oleohidráulicos evita manchas y garantiza tolerancias dimensionales en milésimas de milímetro según normas ISO/TS 16949 y VDA 6.3.
Especificaciones mecánicas, rangos de capacidad y arquitectura cinemática recomendada para directores de planta e ingenieros de compras.
| Arquitectura Tecnológica | Rango Volumétrico | Polímeros Procesables | Tiempo de Ciclo Promedio | Mecanismo de Plastificación y Cierre | Certificaciones Requeridas |
|---|---|---|---|---|---|
| Extrusión-Soplado Continua (EBM) | 0,05 L a 30 L | HDPE, PP, LDPE, PVC, Multicapa | 5,5 s – 22 s (según gramaje) | Carro oscilante simple/doble con servocierre | CE EN 422:2014, ISO 9001:2016 |
| Cabezal Acumulador Intermitente | 30 L a 1.000 L+ | HMW-HDPE, PP Copolímero, TPV | 35 s – 180 s | Inyección de émbolo hidráulico servo FIFO | CE 2006/42/EC, Directiva Presión PED |
| Estirado-Soplado con Preforma (ISBM / SBM) | 0,1 L a 20 L | PET, rPET, PLA reciclable | 1,8 s – 6 s por cavidad | Varilla de estirado servocontrolada y alta presión (40 bar) | CE LVD 2014/35/EU, EMC 2014/30/EU |
| Acumulador con Doble Estación | 20 L a 250 L | HDPE Alto Peso Molecular | Ciclo continuo alternado | Doble carro de cierre con traslación síncrona | CE Seguridad Maquinaria, Auditoría SGS |
Evolución hacia la industria inteligente mediante integración nativa de protocolos OPC-UA, visión artificial con IA para detección de microfisuras y ajuste adaptativo de perfil térmico.
Simulación matemática computacional del flujo reológico en el interior del cabezal y distribución del enfriamiento del molde antes del corte de metal en CNC. Reducción del tiempo de puesta en marcha física (Commissioning) en un 60%.
Conexión directa con sistemas MES y ERP mediante arquitectura OPC-UA e interfaces Euromap 77/84. Monitorización en tiempo real de temperaturas de fundido, consumo de kW por kilo y alertas predictivas de mantenimiento hidráulico y mecánico.
Inspección óptica estereoscópica integrada a la salida del molde: comprobación de rebaba, diámetro interno de gollete, uniformidad en la base y detección de partículas negras. El sistema autoajusta la presión del aire de soplado y el pin de soplado en bucle cerrado.
Más de 30 años de especialización en ingeniería de termoplásticos en Yuhuan, Taizhou (China), respaldados por certificaciones ISO 9001:2016, Marcado CE y verificación independiente por SGS.
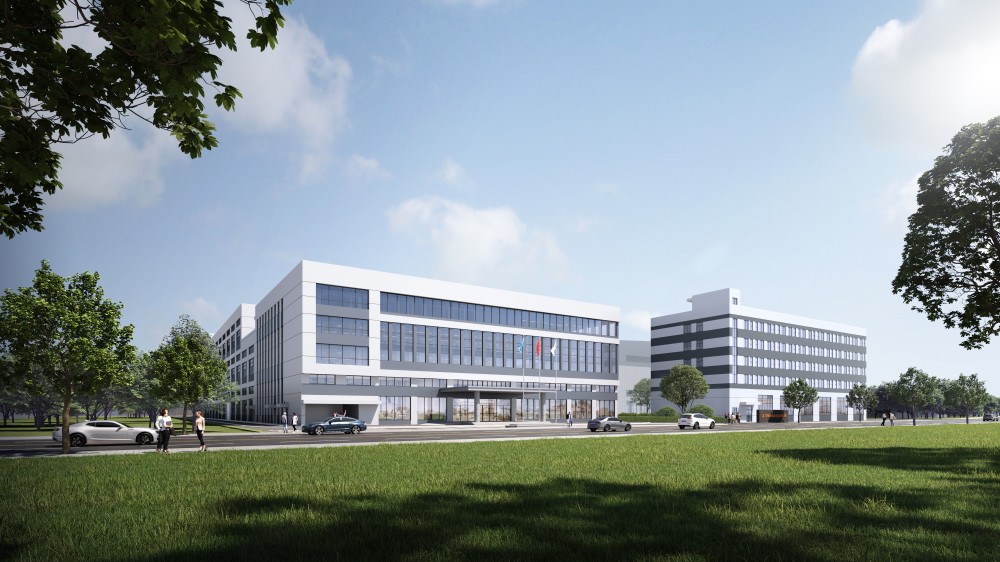
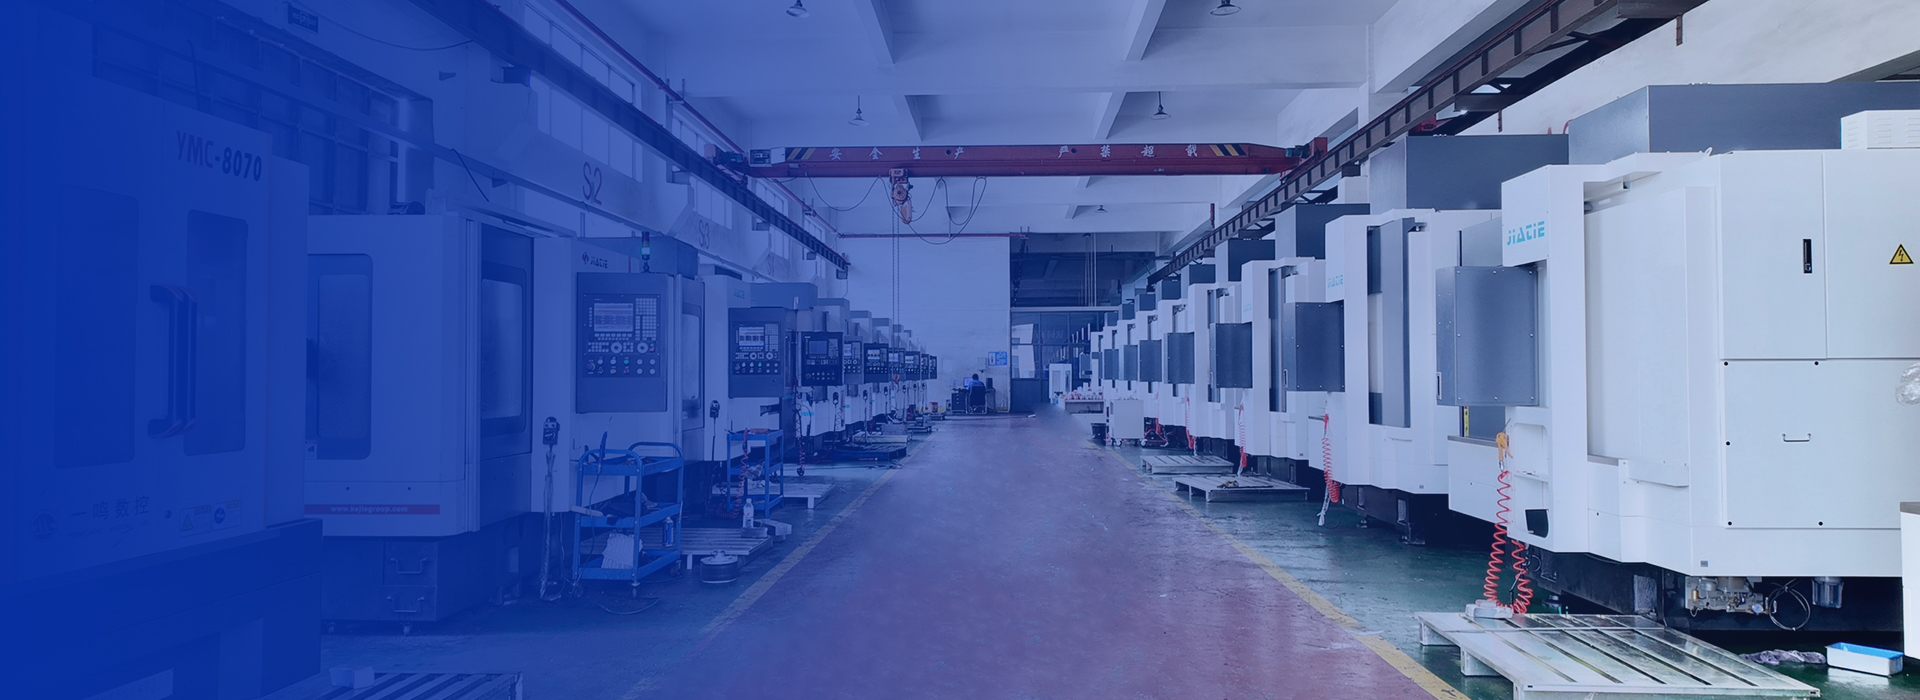
Fundada en 1993 en la zona industrial de Bingang, Yuhuan, Zhejiang Tonva Plastic Machinery Co., Ltd. (TONVA) se ha consolidado como un fabricante y exportador de referencia mundial en soluciones globales de moldeo por soplado, cabezales acumuladores y fabricación integrada de moldes de soplado de alta precisión. Con más de 80.000 m² de instalaciones fabriles de vanguardia, albergamos centros de mecanizado CNC de 5 ejes, rectificadoras de coordenadas y bancos de pruebas dinámicas con carga real antes de cualquier despacho aduanero.
Para garantizar una integración transparente en mercados regulados como la Unión Europea, México, Colombia, Argentina, Chile y Estados Unidos, cada máquina se entrega con el expediente técnico completo según la Directiva de Máquinas 2006/42/CE, declaración de conformidad de componentes de seguridad certificados (pilas de seguridad categoría 4 / PLe conforme a ISO 13849-1), cortinas de luz fotoeléctricas de doble haz y esquemas eléctricos bajo norma IEC 60204-1.
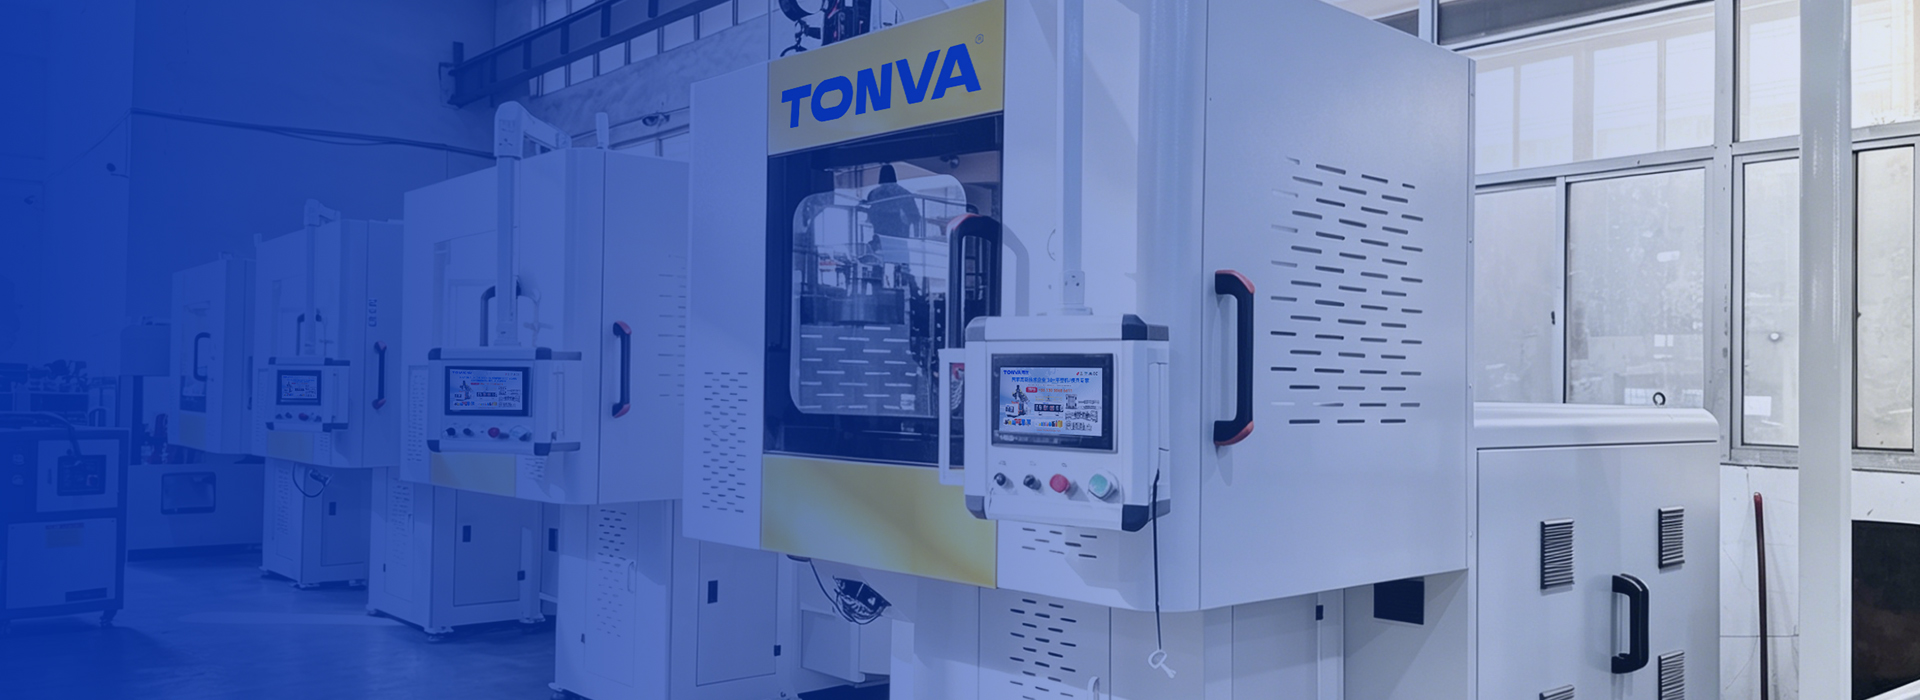
Diseñamos, fundimos y mecanizamos los moldes de aleación de aluminio aeronave 7075 y aceros templados bajo la misma ingeniería del chasis de la máquina.
Estructuras soldadas con alivio térmico de tensiones residuales por ultrasonidos para evitar deformaciones estructurales en prensas de hasta 250 toneladas métricas de cierre.
Husillos y cilindros nitrurados y bimetálicos templados por centrifugado con tolerancias H7/g6 para soportar mezclas abrasivas de carbonato cálcico y material remolido.
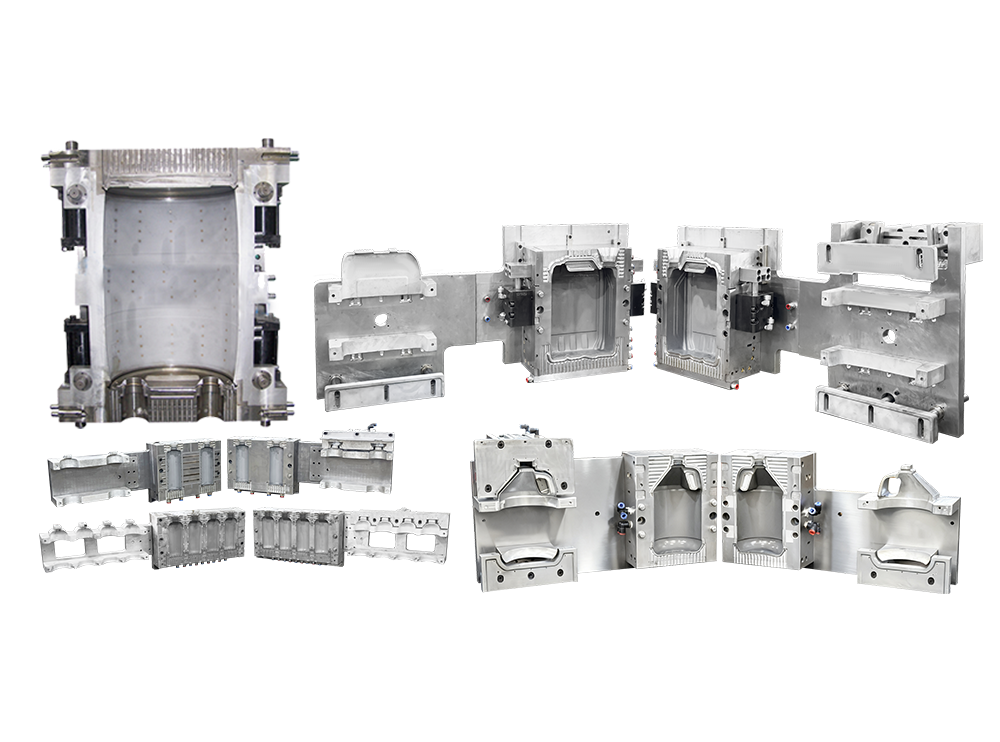
Circuitos conformados de refrigeración interna optimizados para reducir el tiempo de enfriamiento en el molde en un 28%, mejorando el ritmo de piezas por hora.
Un procedimiento estructurado para minimizar riesgos financieros, validar muestras reales antes del embarque marítimo y acelerar la curva de aprendizaje del cliente.
Análisis de reología del polímero, contracción volumétrica de la resina y diseño ergonómico de cuellos, líneas de pellizco e inserts de asa en software CAD/CAM 3D.
Construcción simultánea de la bancada estructural de la sopladora y las cavidades del molde con aleaciones de cobre-berilio en zonas de corte crítico para rápida disipación de calor.
Prueba en seco y prueba con material fundido de 48 horas seguidas en presencia del cliente o mediante transmisión de telemetría en alta definición con envío de probetas para aprobación.
Instalación en la planta del importador, puesta en marcha eléctrica (380V/50Hz o 220V/60Hz trifásico), calibración de la desbarbadora y formación integral de los técnicos locales en español.
Detalles técnicos sobre tensiones eléctricas, tiempos de entrega, cálculos de consumo y normativas de certificación CE.
Soluciones a medida para garrafas con asa pasante, juegos infantiles de pared doble, bidones químicos y recipientes apilables para transporte intermodal.
Póngase en contacto directo con nuestro departamento de exportaciones para recibir un anteproyecto de planta, diseño de moldes y cotización formal CIF / FOB.
No.30, Huihai Road, Bingang Industrial Zone, Yuhuan, Taizhou, Zhejiang, China
Visitar Planta








