Configuraciones certificadas CE e ISO diseñadas para maximizar el índice de rendimiento de producción (OEE), optimizando la plastificación continua, la concentricidad del cuello y la distribución uniforme del espesor de pared.

Famoso Máquina de moldeo por soplado de botellas de plástico TONVA 4+4 | Proveedores y fábrica en China Fábrica, Fabricante
Especificación Técnica

Famoso Máquina de moldeo por soplado totalmente automática para bidones de plástico para productos químicos Proveedor, Fabricante
Especificación Técnica
Alta Calidad Máquina de moldeo por soplado de botellas de plástico para bebidas - Proveedor y fábrica en China Empresas, Proveedor
Especificación Técnica

Famoso Máquina sopladora para bidones de plástico de 60L, 120L y 220L - Proveedores y fábrica en China Fabricantes, Fábricas
Especificación Técnica

Certificación CE Máquina de moldeo por extrusión-soplado para bidones cuadrados de plástico | Proveedores y fábrica en China Fábricas, Empresa
Especificación Técnica

Certificación CE Máquina de moldeo por soplado híbrida para botellas de champú - Proveedores y fábrica en China Empresas, Fabricante
Especificación Técnica
Famoso Máquina de Moldeo por Soplado Automática para Bidones Plásticos de Productos Químicos - Proveedores y Fábrica en China Fabricantes, Fábrica
Especificación Técnica
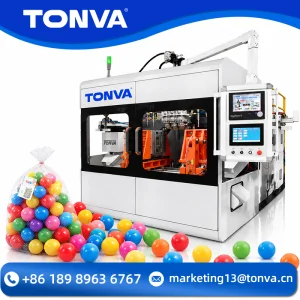
Certificación CE Máquina de Moldeo por Soplado para Pelotas de Piscina de Bolas | TONVA Fabricantes, Fábricas
Especificación TécnicaLa sinergia entre clústeres metalmecánicos avanzados, integración vertical de mecanizado CNC de ultraprecisión y costes operacionales altamente competitivos convierte a los fabricantes líderes de China en el socio estratégico preferente para transformadores de plástico globales.
En regiones industriales clave como Zhejiang, la proximidad inmediata entre fundiciones de aleaciones de alta resistencia, centros de torneado CNC de 5 ejes y talleres especializados en canales calientes permite reducir los tiempos de fabricación de moldes de 72 a 144 cavidades hasta en un 40% en comparación con los plazos tradicionales europeos o norteamericanos.
El tratamiento térmico al vacío del acero inoxidable electro-re-fundido (ESR Stavax / 4Cr13) y la inserción de aleaciones de berilio-cobre en cuellos y labios aseguran ciclos de refrigeración ultrarrápidos, tolerancias dimensionales dentro de ±0.005 mm y una excentricidad de preforma mínima para evitar estiramientos desalineados.
Una máquina de moldeo por inyección de preformas PET fabricada en China ofrece un coste total de propiedad (TCO) insuperable: reducción del 35-50% en inversión de capital inicial (CAPEX), acceso permanente a repuestos universales estandarizados y sistemas servomotores Phase/Inovance que abaten el consumo de kWh/kg.
La transición circular y la digitalización de plantas industriales están redefiniendo las especificaciones operativas. El diseño de maquinaria moderna ya no solo busca velocidad, sino máxima adaptabilidad a resinas complejas y cero defectos visuales o estructurales.
El PET reciclado grado alimentario presenta una viscosidad intrínseca (IV) fluctuante y mayor contenido de finos. Los nuevos husillos plastificadores bimetálicos con relación L/D de 25:1 integran perfiles de desgasificación y mezcla convectiva que neutralizan puntos calientes y degradación térmica.
La migración hacia cuellos estandarizados ultraligeros como PCO 1881, 29/25 y 26/22 exige moldes de inyección con sistemas de enfriamiento optimizado en los labios del cuello, previniendo deformaciones por calor residual sin comprometer la hermeticidad del tapón.
Sustitución de bombas de caudal variable por servomotores sinérgicos acoplados a encoders ópticos de alta resolución. Esto permite un control de inyección en lazo cerrado por etapas milimétricas, reduciendo la generación de acetaldehído (AA) a menos de 3.0 ppm.
Integración de brazos robóticos de descarga multieje sincronizados con cámaras polarizadas que inspeccionan en tiempo real burbujas, marcas de quemado (black spots), cristalización anormal en el punto de inyección y deformidades en el hilo del cuello.
El diseño de una preforma es el factor determinante en las propiedades mecánicas y térmicas del envase final soplado. Analizamos los parámetros de inyección según la viscosidad requerida, la tasa de estiramiento biaxial y la barrera protectora.
| Segmento de Envase | Geometría de Preforma & Cuello | Viscosidad Intrínseca (IV) | Reto Crítico de Proceso | Solución Maquinaria / Molde |
|---|---|---|---|---|
| Agua Mineral No Gasificada | Preforma de pared delgada, cuello 29/25 o PCO 1881 ligero | 0.74 - 0.78 dL/g | Minimizar contenido de acetaldehído para evitar alteración de sabor y olor | Husillo con baja tasa de cizallamiento y deshumidificación con punto de rocío < -40°C |
| Bebidas Carbonatadas (CSD) | Preforma de fondo hemisférico grueso, acabado PCO 1881 | 0.82 - 0.85 dL/g | Resistencia al creep por presión interna de CO2 (hasta 6 bar) | Alta presión de sostenimiento y balance térmico perfecto en canal caliente |
| Llenado en Caliente (Hot Fill 85-92°C) | Cuello cristalizado térmicamente, espesor elevado en hombro | 0.78 - 0.82 dL/g | Colapso estructural y deformación durante el choque térmico de sellado | Tratamiento de cristalización inducida en cuello y moldes de soplado con termorregulación |
| Aceite Comestible & Salsas | Preformas de boca ancha (32mm, 38mm, bericap) y pesadas | 0.80 - 0.84 dL/g | Gran masa de inyección; riesgo de rechupes y contracción desigual | Robots de enfriamiento post-moldeo de 3 o 4 etapas con circuito de agua helada |
| Cosmética & Farmacia | Formatos compactos, cuellos 18/410, 24/410, transparencia cristalina | 0.72 - 0.76 dL/g | Cero tolerancia a rayas, polvo, halos opacos o rebabas en punto de corte | Obturación valvulada por pistón neumático individual y entorno de moldeo clase limpia |
Una inyección de preformas eficiente no depende exclusivamente de la máquina de inyección. La perfecta integración técnica con equipos auxiliares periféricos garantiza una producción ininterrumpida las 24 horas del día, los 365 días del año.
El PET es higroscópico; una humedad residual superior a 50 ppm genera hidrólisis en el husillo, desploma el peso molecular y causa fragilidad. Integramos secadores de rotor de panal con punto de rocío constante a -45°C y flujo volumétrico modulado por peso de lote.
El canal caliente balanceado reológicamente cuenta con accionamiento de aguja de obturación neumática o hidráulica sincrónica. Cada boquilla mantiene una temperatura idéntica en el punto de compuerta mediante controladores multizona PID, eliminando hilos y rebabas.
Los robots de extracción lateral servoaccionados retiran las preformas calientes en menos de 1.8 segundos y las transfieren a placas de post-enfriamiento con succión al vacío, permitiendo que la máquina cierre el molde de nuevo mientras la preforma se enfría fuera de la prensa.
La adquisición de maquinaria pesada transfronteriza exige protocolos rigurosos para minimizar riesgos operativos, técnicos y financieros. Una fábrica de confianza debe respaldar el proyecto con ingeniería documental exhaustiva.
Cuadros eléctricos diseñados con aislamiento IP54, componentes Schneider/Siemens con marcado de seguridad, relevadores redundantes para cortinas de luz fotoeléctricas e interbloqueos mecánicos en puertas de cierre.
Pruebas de aceptación en fábrica (FAT) continuas durante 48 a 72 horas con resina del cliente para validar estabilidad térmica, índice Cpk (>1.33) y peso de pieza antes del embarque marítimo en cajas de vacío anticorrosión.
Adaptación de transformadores y devanados servomotores para operar sin inestabilidad en 220V, 380V, 440V o 480V a 50Hz o 60Hz, con filtros de armónicos que protegen PLCs frente a fluctuaciones de voltaje en plantas remotas.
Módems industriales VPN integrados en la consola HMI que permiten a los ingenieros de fábrica realizar diagnósticos de presión, remapeo de válvulas proporcionales y actualizaciones de software a distancia en cuestión de minutos.
Respuestas fundamentadas por ingenieros de planta para resolver las dudas más frecuentes de gerentes de operaciones, jefes de mantenimiento y directores de compras internacionales.
La máquina para fabricar preformas utiliza inyección de alta presión para moldear un tubo de ensayo roscado amorfo (preforma de PET) que posteriormente se recalentará y soplará mediante estirado biaxial en una máquina sopladora (SBM). La extrusión-soplado continua (EBM), en cambio, extruye una manguera fundida continua (parison) de HDPE o PP que es pinzada directamente por el molde para inflar bidones o envases con asa en un solo proceso térmico.
El acetaldehído es un subproducto térmico de la degradación del PET. Para mantenerlo por debajo del límite estricto de agua embotellada (< 3 ppm), diseñamos husillos plastificadores de bajo cizallamiento con perfiles de compresión suaves, limitamos la contrapresión a valores moderados (< 10 bar) y calibramos el canal caliente con termocuplas aisladas que evitan sobrecalentamientos locales por encima de 285°C.
El PET absorbe la humedad ambiental con rapidez. Si los gránulos ingresan a la unidad plastificadora con más de 0.005% (50 ppm) de agua, se produce una hidrólisis irreversible de las cadenas moleculares de polímero. Esto provoca una caída drástica en la viscosidad intrínseca (IV), genera burbujas en el cuerpo de la preforma y causa que la botella estalle bajo presión en la fase de llenado o paletizado.
Se recomienda verificar la limpieza de los pistones de accionamiento de aguja y el estado de los sellos tóricos cada 500,000 ciclos. Es indispensable limpiar los filtros del circuito de refrigeración por agua helada para evitar acumulaciones de cal que reduzcan la transferencia de calor y provoquen cristalización en el punto de corte (gate crystallisation).
El diámetro exterior y el acabado del cuello son fijos en el molde. No obstante, es posible variar el peso de la preforma entre un 5% y un 15% mediante el cambio de los machos o núcleos de inyección (cores), modificando el espesor de la pared interna sin alterar la forma externa ni la cavidad principal del cuerpo.
El suministro incluye ingenieros de servicio desplazados para anclaje, nivelación, interconexión de fluidos y calibración de ciclos en planta, complementado con sesiones de formación técnica para operadores locales y acceso a una biblioteca de mantenimiento digitalizada con esquemas hidráulicos, eléctricos y de despiece en español e inglés.
Desde bidones químicos apilables de 220 litros hasta piezas de rotomoldeo sustituidas por extrusión-soplado de alta velocidad. Explore nuestra cartera ampliada para aplicaciones de alto impacto mecánico.

Alta Calidad Máquina de Moldeo por Soplado de Toboganes de Plástico para Niños - Proveedores y Fábrica China Fábricas, Fábrica
Especificación Técnica
Alta Calidad Máquina de moldeo por extrusión-soplado para bidones cuadrados de plástico con asa Fábrica, Fabricante
Especificación Técnica

Famoso Máquina de moldeo por soplado de botellas de pesticidas - Proveedores y fábrica en China para envases de agroquímicos Fábricas, Fábrica
Especificación Técnica
Certificación CE Máquina sopladora de tambor de doble anillo de 220 L - Proveedores y fábrica en China para envases químicos Fabricantes, Fábrica
Especificación Técnica

Famoso Máquina de Moldeo por Soplado de Latas de Aceite: Proveedores y Fábrica en China para Producción Masiva Fabricantes, Proveedor
Especificación Técnica
Certificación CE Máquina de moldeo por soplado automática para bidones de plástico | Proveedores y fábrica China de envases químicos Fábricas, Fábrica
Especificación Técnica

Certificación CE Máquina de moldeo por soplado para botellas de detergente para ropa | Proveedores y fábrica en China Fabricantes, Fábricas
Especificación Técnica
Famoso Máquina de moldeo por soplado de botellas de pesticidas de China, proveedores y fábrica de alta eficiencia para producción masiva Empresas, Fabricante
Especificación Técnica