Configuraciones de ingeniería personalizada, servomotores de última generación y compatibilidad para polímeros HDPE, PP, PVC y plásticos reciclados PCR.
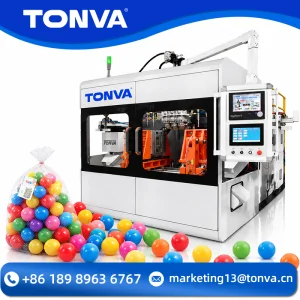





Hacia la descarbonización del procesado de termoplásticos, servocontrol total y arquitecturas multicapa con barrera activa.
El mercado global de la transformación de plásticos huecos experimenta una metamorfosis sin precedentes. La búsqueda continua de eficiencia energética, la integración de resinas posconsumo (PCR) y la estricta regulación de emisiones han colocado a la máquina de moldeo por soplado para botellas de plástico en el centro neurálgico de la competitividad de las plantas envasadoras. Hoy en día, los fabricantes ya no compiten únicamente en cadencia de producción por ciclo, sino en la capacidad de minimizar el gramaje unitario manteniendo la resistencia mecánica, el estrés por agrietamiento ambiental (ESCR) y la repetibilidad micrométrica en cuello y líneas de soldadura.
Sustitución de sistemas hidráulicos por servomotores síncronos de imanes permanentes. Se eliminan riesgos de contaminación por fluidos oleosos en sala blanca, reduciendo el consumo eléctrico global entre un 35% y un 52% con repetibilidad cinemática de ±0,02 mm.
Estructuras de 3 a 6 capas con resinas de barrera como EVOH o poliamidas para agroquímicos, lubricantes sintéticos y alimentos, incorporando capas centrales de material reciclado PCR sin comprometer la apariencia externa ni la estanqueidad.
Sistemas electrohidráulicos y servoléctricos de control de espesor axial y radial de hasta 300 puntos. Los algoritmos predictivos compensan en tiempo real la elongación y el efecto "sagging" en preformas pesadas de bidones y tambores.
«La optimización de espesores mediante software de simulación reológica y control de parison permite ahorros anuales de más de 45 toneladas métricas de materia prima en una sola línea de soplado continua de 4 cavidades.» — Departamento Técnico de I+D de TONVA.
Análisis de las variables críticas evaluadas por directores de operaciones y compras en Europa, Norteamérica y América Latina.
Capacidad de operar 24/7 sin paradas imprevistas. El diseño robusto del conjunto de cierre de placa inclinada y tirantes templados asegura una distribución de fuerza homogénea en toda la superficie del molde.
Placas portamoldes con ranuras T estandarizadas y amarres rápidos neumáticos o magnéticos. Permite transicionar entre envases de champú a botellas de detergente en menos de 90 minutos.
Desbarbado automático en línea (punching & deflashing), probadores de estanqueidad de alta frecuencia, transportadores por vacío y empacado robótico al final de línea sin contacto manual.
Comprar la extrusora-sopladora y el molde al mismo fabricante elimina las discrepancias térmicas y cinemáticas habituales entre talleres externos, asegurando una puesta en marcha inmediata.
Zhejiang Tonva Plastic Machinery Co., Ltd.: Integración vertical total en Yuhuan, Taizhou.
La supremacía industrial del polo de fabricación en Taizhou, Zhejiang, reside en su clúster de mecanizado de ultraprecisión y en la concentración geográfica de proveedores de componentes críticos: desde aceros templados de aleación especial para husillos y camisas bimetálicas hasta centros de mecanizado CNC de 5 ejes para cavidades de moldes en duraluminio de aviación. TONVA ha capitalizado este ecosistema a lo largo de más de 30 años, levantando una megafábrica de más de 80.000 metros cuadrados que mitiga los cuellos de botella globales y asegura plazos de entrega imbatibles.
A través de la integración de plataformas SCADA, telemetría remota IoT y protocolos de inspección bajo estrictas normativas ISO 9001:2016, CE y SGS, cada máquina sopladora abandona la planta tras una prueba de aceptación continua en seco y con material (FAT) de 72 horas ininterrumpidas.
Parámetros mecánicos, compatibilidad de resinas y campos de aplicación industrial para optimizar el retorno de inversión (ROI).
| Parámetro Técnico | Extrusión-Soplado Continua (EBM) | Cabezal Acumulador (Industrial) | Doble Estación con Acumulador | Estirado-Soplado (PET) |
|---|---|---|---|---|
| Rango de Capacidad | 0,5 L hasta 30 L | 20 L hasta 250 L (o más) | 10 L hasta 120 L | 0,1 L hasta 20 L |
| Materiales Compatibles | HDPE, PP, LDPE, PVC, Co-Ex | HDPE de alto peso molecular (HMW-HDPE) | HDPE, PP, plásticos técnicos | PET, rPET virgen o reciclado |
| Tipo de Cabezal | Cabezal continuo simple o múltiple (1 a 8 cav) | Cabezal acumulador de expulsión rápida | Acumulador balanceado con doble carro | Horno infrarrojo y boquilla de soplado |
| Espesor de Pared | Control Parison 100 puntos axial | Control Parison 100-300 pts axial/radial | Control de espesor sincronizado doble | Distribución bi-orientada biaxial |
| Productos Típicos | Botellas cosméticas, agroquímicos, bidones | Tambores L-Ring 220L, barreras viales | Toboganes infantiles, maniquíes huecos | Botellas de agua, bebidas carbonatadas |
| Ventaja Productiva | Ciclos ultrarrápidos, desbarbado automático | Homogeneidad sin enfriamiento de preforma | Duplica la cadencia en piezas complejas | Transparencia cristalina y rigidez a tracción |
Configuraciones a medida para superar los desafíos técnicos más estrictos de envasado y componentes huecos.
Botellas para pesticidas y herbicidas que exigen hermeticidad extrema. Equipadas con cabezales multicapa (con capa barrera EVOH) y calibración de cuello por mandril refrigerado para asegurar el acoplamiento perfecto de sellos por inducción y tapas inviolables.
Envases con formas ergonómicas, acabados superficiales de alto brillo y sin rebabas visibles. Los carros neumáticos/servoléctricos de TONVA eliminan las marcas de costura y optimizan el corte en caliente de la preforma con cuchilla rotativa.
Barreras de tráfico rellenables de agua, conos modulares y tanques técnicos. El cabezal acumulador de alta presión expulsa parisons de hasta 35 kg en segundos, evitando el estiramiento indeseado por gravedad antes del cierre del molde.
Toboganes infantiles, casitas modulares y pelotas de alberca fabricadas con moldes de doble pared. El proceso garantiza esquinas redondeadas sin tensiones residuales, garantizando seguridad infantil y resistencia a la radiación UV.
Bidones cuadrados de 5 a 30 litros con asas integradas huecas sopladas por aguja lateral. El diseño optimizado del fondo y la parte superior resiste pruebas de compresión de carga estática en almacenes de varios niveles.
Envases pesados para transporte marítimo clasificados bajo norma UN/DOT para sustancias corrosivas. Los espesores axiales son reforzados milimétricamente en los anillos de rodadura para soportar pruebas de impacto en caída libre.
Maquinaria robusta para envases de aceite, tambores pesados, casitas infantiles y bebidas plásticas.



Un sistema de gestión riguroso que reduce el tiempo de desarrollo comercial (Time-to-Market).
Análisis de elementos finitos (FEA) del envase y reología del flujo de polímero dentro del cabezal extrusor. Determinación precisa del número de cavidades, fuerza de cierre requerida y tiempo óptimo de ciclo de refrigeración.
Fabricación en nuestros propios talleres de los moldes de acero P20 o aluminio de calidad aeronáutica 7075 con canales de refrigeración conformados. Montaje sincronizado de los grupos de plastificación e hidráulica/servoléctrica.
Soplado de muestras piloto en fábrica. Verificación de distribución de peso, espesor de paredes mediante ultrasonidos, pruebas de caída y estanqueidad certificadas antes de la aprobación del despacho marítimo.
Aclaraciones técnicas indispensables para planificar su próxima inversión en bienes de capital.
La extrusión continua se recomienda para envases pequeños y medianos de hasta 30 litros donde la velocidad de ciclo es prioritaria y el peso de la preforma no provoca descolgamiento excesivo. El cabezal acumulador se vuelve obligatorio para piezas grandes (barreras de tráfico, tambores de 200L, juguetes de doble pared), ya que almacena el material fundido y lo inyecta a alta velocidad, evitando que la preforma se enfríe o se deforme por su propio peso antes de cerrar el molde.
Nuestras extrusoras incorporan husillos bimetálicos de geometría especial (relación L/D de 25:1 a 30:1) y tratamientos térmicos superficiales contra el desgaste por impurezas. En soluciones multicapa Co-Ex, el material reciclado (hasta un 80% de PCR) se encapsula en la capa intermedia, mientras que las capas interna y externa utilizan resina virgen para mantener las propiedades de contacto químico y la estética impecable.
Gracias al calibrado por soplado inferior o superior accionado por servomotores y mandriles rectificados de alta dureza, conseguimos tolerancias dimensionales en el diámetro interno y externo del cuello de ±0,1 mm, garantizando que los tapones dosificadores y bombas dosificadoras no presenten fugas de líquidos viscosos o sustancias volátiles.
El mantenimiento principal se concentra en la lubricación periódica de las guías lineales, la revisión de los filtros del grupo hidráulico (si aplica) y la limpieza del cabezal de extrusión ante cambios de color o resina. Nuestros sistemas all-electric reducen los puntos de engrase en más de un 60% y cuentan con diagnóstico automático en pantalla que alerta sobre anomalías térmicas en las resistencias de calentamiento.
Cada máquina incluye un módulo de pasarela VPN para conexión remota inmediata por parte de nuestros ingenieros de software desde la central en China. Además, empleamos componentes de marcas globales estándar en neumática (Festo, SMC), eléctrica (Schneider, Siemens) y servomotores para que los componentes consumibles se encuentren disponibles localmente en cualquier país.
Sí, la modularidad de nuestras placas portamoldes permite instalar moldes de distinta geometría y capacidad volumétrica dentro del área máxima de amarre (carrera de apertura y fuerza de cierre de la prensa). El PLC almacena más de 100 recetas de producción con las curvas de temperatura, tiempos de soplado y perfiles de parison para cada referencia.
Envíe sus especificaciones de envase, planos en formato STEP/DWG o metas de volumen para recibir un estudio técnico de viabilidad y presupuesto integral de máquina y molde.
