

Configuraciones de ingeniería personalizada diseñadas para amortizar costos y maximizar la productividad por ciclo de molde.


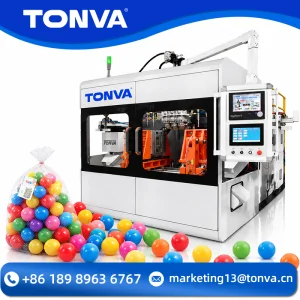

El mercado moderno de envases rígidos de PET exige un equilibrio riguroso entre inversión de capital moderada, eficiencia energética y compatibilidad absoluta con resinas recicladas posconsumo (rPET).
Ahorro Energético vs Lámparas IR Tradicionales
Repetibilidad en Cuello y Espesor Periférico
Compatibilidad con Resinas rPET Grado Alimentario
Tiempo de Ciclo Promedio de Estirado Neumático
Nuestra fábrica incorpora túneles de precalentamiento con modulación por tiristores digitales independientes. Esto garantiza que la temperatura de la preforma no sufra gradientes térmicos desfavorables entre el núcleo y la periferia, crucial para botellas cilíndricas o cuadradas de alta precisión.
La variación en el índice de fluidez (IV) en preformas con alto contenido de rPET suele provocar roturas o adelgazamientos asimétricos. El sistema neumático con regulador de dos etapas amortigua la curva de soplado inicial, eliminando concentraciones de tensión no deseadas.
Para empresas en fase de expansión que fabrican lotes entre 800 y 2.500 BPH (botellas por hora), una máquina semiautomática de ingeniería robusta ofrece el retorno de inversión más ágil, sin los costos de herramental prohibitivos de las líneas rotativas masivas.
Los directores de operaciones y responsables de planta exigen especificaciones técnicas que garanticen estanqueidad, brillo óptico y distribución homogénea de espesores.
Procesamiento higiénico para aguas minerales, jugos isotónicos y aceites comestibles. Asegura cuellos no deformados para tapas herméticas tipo roll-on pilfer-proof (ROPP) o snap-on de alta precisión.
Capacidad de estirado para envases ovalados, botellas de champú y pulverizadores domésticos. Resistencia química garantizada contra el agrietamiento por estrés ambiental (ESCR).
Configuraciones de sujeción neumático-hidráulica para grandes masas de resina PET. Se evitan líneas de soldadura débiles en la base cóncava mediante una presión de soplado de hasta 35 bar.
Para tarros de confitería, frutos secos y cápsulas farmacéuticas. Estirado cilíndrico sincronizado para garantizar roscas dimensionalmente idénticas a los moldes maestros de inyección.
Zhejiang Tonva Plastic Machinery Co., Ltd. integra en sus más de 80.000 m² de planta la fundición, mecanizado CNC pentaxial, ensamble y pruebas FAT con preformas del cliente.
No tercerizamos la matricería. Diseñamos moldes en aleaciones de aluminio aeronáutico 7075 y aceros inoxidables templados con canales de refrigeración por conformal cooling, logrando una transferencia térmica superior y reduciendo los tiempos de permanencia en el molde.
Conforme a la directiva de máquinas 2006/42/CE, nuestros equipos incorporan barreras ópticas fotoeléctricas dobles, válvulas de alivio certificadas y circuitos neumáticos desacoplados para evitar cualquier arranque accidental durante el proceso de carga manual de preformas.
Despacho directo de refacciones críticas (válvulas FESTO, componentes Schneider Electric y cilindros de estirado) a cualquier país hispanohablante en 48-72 horas, con diagnóstico remoto asistido por PLC y videollamada de ingeniería especializada.
Evolución de los sistemas semiautomáticos convencionales hacia la Industria 4.0, facilitando una transición fluida hacia celdas de trabajo inteligentes.
Integración de sensores de presión de alta velocidad para registrar el perfil exacto de presoplado y soplado final, exportando métricas OPC UA directo al MES del cliente.
Sustitución de varillas neumáticas tradicionales por servomotores síncronos con ajuste digital de velocidad en pantalla táctil, eliminando cualquier variación por fluctuación de aire.
Sistemas de recirculación de aire de alta presión (30 bar) hacia el circuito de baja presión (7-10 bar) de movimientos mecánicos, ahorrando hasta un 30% en potencia del compresor.
Detección computarizada de defectos ópticos y espesor por infrarrojos a la salida del molde para ajuste adaptativo automático de las lámparas del horno sin intervención manual.
Aclaraciones técnicas clave para gerentes de compras, jefes de mantenimiento y transformadores de plástico.
Una máquina semiautomática elimina la compleja cinemática de alimentación rotativa y descargadores neumáticos de preformas, reduciendo la potencia eléctrica instalada general en un 40-50%. Además, permite paradas y arranques rápidos sin merma de material, lo cual es ideal para producciones flexibles.
Nuestros bloques de cierre incorporan guías de precisión y anclajes rápidos que permiten desmontar el molde anterior y calibrar el nuevo en menos de 25 minutos. El PLC almacena recetas de calentamiento para cada preforma, lo que agiliza el ajuste de tiempos.
Se requiere un compresor de aire de alta presión (30 bar con deshumidificador y filtros de micropartículas), un compresor de baja presión (8-10 bar para movimiento de pistones) y un enfriador de agua (chiller industrial) que mantenga el molde a 10-12°C para un desmoldeo cristalino.
El soplado de botellas PET con asa puede realizarse mediante moldes especiales con insertos o tecnología de preforma con asa preconectada. Para cuellos asimétricos, recomendamos estudiar en fábrica la distribución térmica de la preforma con nuestro equipo de ingeniería técnica.
Soluciones certificadas listas para envío marítimo seguro con soporte de repuestos a largo plazo.





