

Gama técnica de maquinaria en funcionamiento lista para integración en líneas de envasado industrial y fabricación de piezas técnicas con certificación europea.





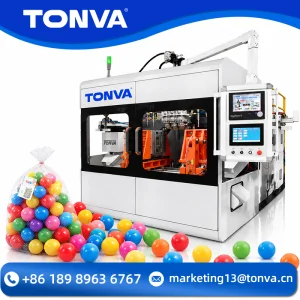
Comprensión exhaustiva de la Directiva de Seguridad de Máquinas de la Unión Europea y parámetros de validación para compradores corporativos.
En el aprovisionamiento industrial de maquinaria de moldeo por soplado (EBM y Stretch Blow Moulding para PET/HDPE), el marcado CE (Conformité Européenne) no es un simple adhesivo comercial, sino la certificación jurídica de que la máquina en funcionamiento cumple rigurosamente con los Requisitos Esenciales de Salud y Seguridad (EHSR) dictados por la Directiva 2006/42/CE, la Directiva de Baja Tensión 2014/35/UE y la Directiva de Compatibilidad Electromagnética 2014/30/UE. Las instalaciones suministradas por nuestra fábrica integran arquitectura de control redundante de categoría de seguridad funcional PL-d/SIL-2 conforme a EN ISO 13849-1.
Protecciones perimetrales fijas e interbloqueos de seguridad electromecánicos con monitoreo en las compuertas de cambio de molde y carros de extrusión. Detención motriz inmediata ante intrusión sin descompresión abrupta.
Válvulas de purga certificadas según la Directiva de Equipos a Presión (PED 2014/68/UE). Sistema de despresurización rápida automática para circuitos neumáticos de alta presión de soplado (hasta 40 bar en PET).
Aislación galvánica de los módulos PLC (B&R / Siemens) y controladores de espesor servo-parison MOOG. Supresión integral de armónicos y ruidos parásitos producidos por servoaccionamientos de alto tonelaje.
| Parámetro de Cumplimiento | Estándar Europeo Aplicado | Protocolo de Verificación TONVA |
|---|---|---|
| Seguridad en Áreas de Moldeado | EN ISO 12100 / EN 415-4 | Sensores de efecto Hall codificados con relés de seguridad dobles y bloqueo hidráulico de caída. |
| Nivel de Presión Sonora Operativa | ISO 3744 / EN ISO 11202 | Aislamiento acústico perimetral; emisiones por debajo de < 78 dB(A) a 1 metro a plena cadencia. |
| Equipamiento Eléctrico de Máquinas | EN 60204-1 | Pruebas de rigidez dieléctrica, continuidad de puesta a tierra y termografía infrarroja en armario de potencia. |
| Control de Temperatura y Extrusión | ISO 13849-1 (PL-c a PL-d) | Zonas de calefacción cerámica blindadas con control PID multicanal y corte térmico de emergencia redundante. |
Por qué los grandes grupos transformadores de envases combinan el coste optimizado de manufactura en Zhejiang con componentes de clase mundial.
Ubicados en Yuhuan, corazón de la matricería plástica china, disponemos de acceso inmediato a aceros especiales tratados térmicamente, forja de husillos bimetálicos y aleaciones de berilio-cobre para cuellos de botella sin intermediarios logísticos.
Estructura mecánica masiva fabricada con fundición nodular de alta resistencia, complementada con neumática Festo/SMC, servomotores Phase/Inovance, válvulas proporcionales Yuken/Rexroth y cojinetes SKF.
El coste de inversión inicial de una celda de soplado TONVA es un 45-60% más competitivo comparado con fabricantes de Alemania o Italia, permitiendo un retorno de la inversión (ROI) que comúnmente oscila entre los 8 y 14 meses de producción intensiva.
Evitamos el desfase crítico entre fabricante de sopladora y fabricante de matrices. En nuestros más de 80.000 m² diseñamos el molde simultáneamente, garantizando refrigeración de canales conformal y desbarbado automático perfecto en pruebas FAT.
Año de Fundación y Especialización Exclusiva
Infraestructura de Mecanizado CNC y Montaje
Máquinas Operando en Plantas Globales
Países de Exportación con Soporte Técnico
Cómo los directores de operaciones evalúan y resuelven los cuellos de botella en plantas de soplado continuo.
El coste de resina (HDPE/PP/PET) representa hasta el 65% del costo de operación del envase. Mediante cabezales con canales reológicos equilibrados y perfiles parison de 100 puntos, evitamos sobrepesos y zonas frágiles en las esquinas inferiores del bidón.
La adopción de guías lineales de precisión y sistemas de sujeción servoaccionados sin biela reduce los tiempos de desplazamiento de carro a carro a menos de 1,2 segundos, maximizando la Eficiencia General de los Equipos (OEE > 92%).
Módulos de teleasistencia integrados que permiten el monitoreo de curvas de inyección, presiones hidráulicas y perfiles térmicos vía Ethernet industrial desde nuestro centro de soporte técnico en Zhejiang o delegaciones autorizadas.
Configuraciones de ingeniería para diferentes segmentos del envasado químico, alimentario e industrial.
Envases de 100 ml a 5 litros con estructura de 3 a 6 capas (HDPE / Adhesivo / EVOH o Poliamida). Garantiza estanqueidad absoluta contra la permeabilidad de disolventes agresivos y pesticidas concentrados según regulaciones ADR/ONU.
Líneas continuas con cabezal doble o cuádruple, desbarbado interno/externo 100% automático y comprobador de estanqueidad en línea (Leak Tester). Diseñadas para bidones apilables con asa integrada reforzada para ensayos de caída de 2 metros.
Sistemas acumuladores tipo FIFO (First-In, First-Out) de 5 L a más de 30 L de disparo para la extrusión rápida de barreras viales, tanques agrícolas, toboganes infantiles y bidones L-Ring de 220 L, eliminando líneas de soldadura débiles.
Equipos de estirado-soplado lineales y rotativos con calentamiento por infrarrojos de paso optimizado para botellas transparentes de aceites, agua mineral y productos de cuidado personal, integrables directamente a monobloques de llenado.
Hacia la descarbonización del moldeo por soplado: resinas recicladas posconsumo (PCR) y máquinas 100% eléctricas.
Las nuevas legislaciones europeas y americanas exigen un contenido mínimo del 25% al 30% de plástico reciclado. Nuestras sopladoras incorporan geometrías de husillo especiales (L/D 28:1 a 32:1) con desgasificación y tratamiento superficial antidesgaste para procesar escamas de rHDPE sin pérdida de estabilidad mecánica.
Sustitución de los cilindros hidráulicos tradicionales por servomotores síncronos de alta inercia. Beneficios: eliminación del riesgo de contaminación por aceite en salas limpias (farmacéuticas/alimentarias), reducción del consumo energético hasta un 40% y repetibilidad milimétrica en el cierre del molde.
Monitoreo predictivo mediante sensores infrarrojos térmicos en la expulsión del envase. El software ajusta automáticamente en tiempo real el grosor del parison para compensar variaciones de temperatura ambiente o fluctuaciones en la fluidez (MFI) de la resina virgen o reciclada.
Una estrategia integral para eliminar barreras lingüísticas, horarias y operativas en España y Latinoamérica.
Comunicación fluida con ingenieros de soporte dedicados para México, Colombia, Argentina, España y resto de la región. Interfaz HMI totalmente traducida con esquemas neumáticos y eléctricos codificados bajo estándar ISO/IEC.
Componentes comerciales estándar (Festo, Schneider, Omron, Yuken) de libre adquisición local en destino, sumado a nuestro almacén central de husillos, resistencias cerámicas y sellos de estanqueidad para despacho aéreo en 48-72 horas.
Realizamos pruebas rigurosas FAT (Factory Acceptance Test) en nuestras instalaciones con la resina del cliente y emisión de video-reporte antes de embalar. Opciones de ingenieros en planta para SAT (Site Acceptance Test) y capacitación intensiva de operadores locales.
Aclaraciones técnicas sobre adquisición de sopladoras de plástico, moldes y puesta en funcionamiento en fábrica.
Explore nuestro catálogo de soluciones en producción continua para bidones apilables, botellas agroquímicas y envases de latas de aceite.


